Quatro fatores principais para uma fundição de liga de zinco de alta qualidade

Publicado em: 12 de julho de 2022 por GREFEE
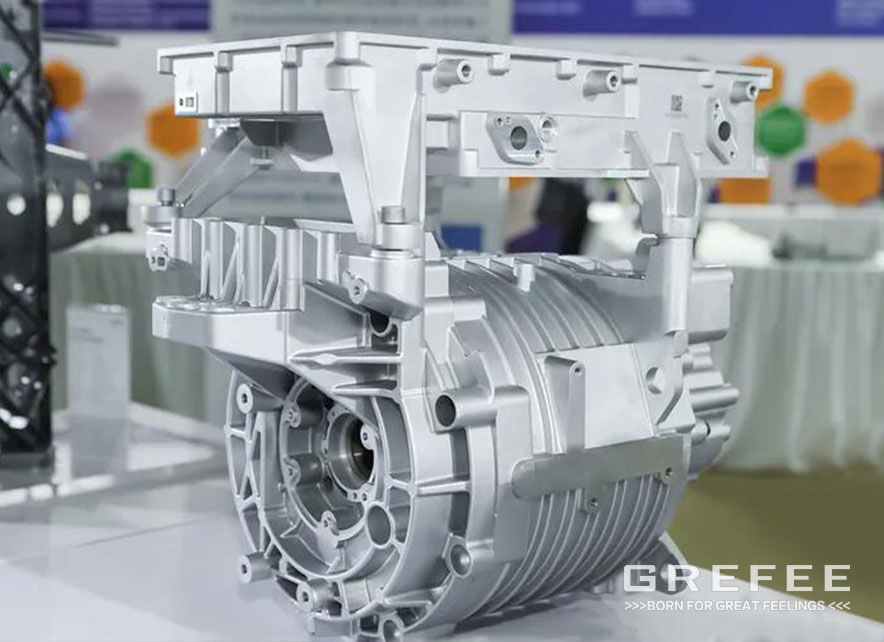
A fundição sob pressão é um processo amplamente utilizado em diversas indústrias. A maioria das ligas metálicas é adequada para esse processo. As propriedades físicas e mecânicas das diferentes ligas são heterogêneas, o que facilita o projeto dos produtos.
Os tipos mais comuns de fundição sob pressão incluem a fundição de zinco e a fundição de alumínio. Além dessas, existem as ligas de magnésio, zinco-alumínio, cobre, estanho e chumbo.
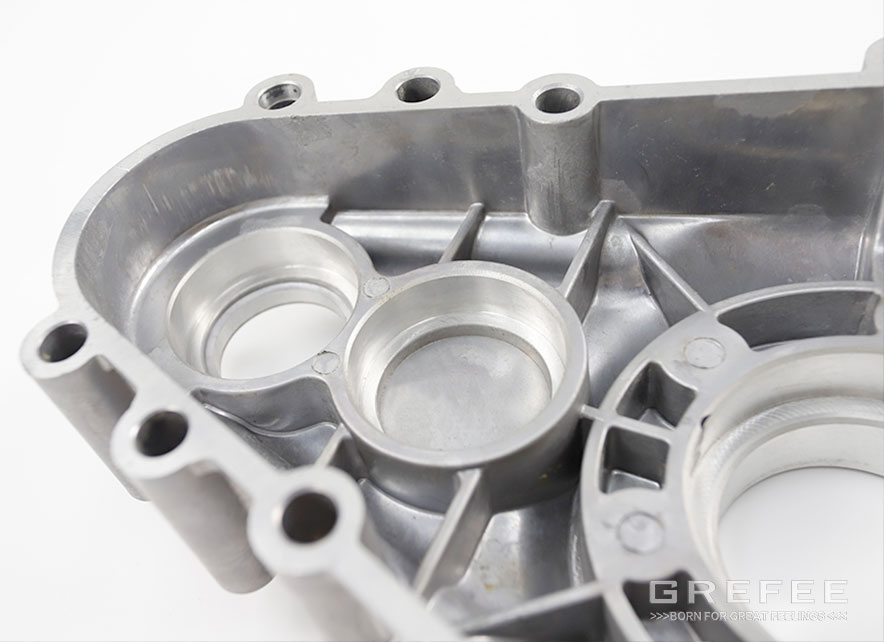
A fundição sob pressão de liga de zinco tem grande importância na técnica de fundição em câmara quente devido às suas excelentes propriedades mecânicas e de fundição. As vantagens da liga de zinco incluem baixo ponto de fusão, facilidade de fusão e controle de temperatura. A menor absorção de calor pelas paredes da cavidade e pela câmara quente prolonga a vida útil do material. Além disso, apresenta ótimas propriedades de fundição, não absorvendo ferro durante a fusão e a fundição, e não aderindo facilmente. Com suas excelentes propriedades mecânicas à temperatura ambiente, resistência ao desgaste e ao impacto, é utilizada em diversos produtos fundidos sob pressão, especialmente em peças com casca fina e peças com superfície lisa para galvanoplastia e pintura.
A produção de peças fundidas de alta qualidade com o mínimo ou nenhum desperdício é o objetivo final. Para reduzir os defeitos e produzir peças fundidas de liga de zinco de qualidade, os fabricantes devem considerar os quatro aspectos a seguir.
1. Máquina de fundição sob pressão adequada
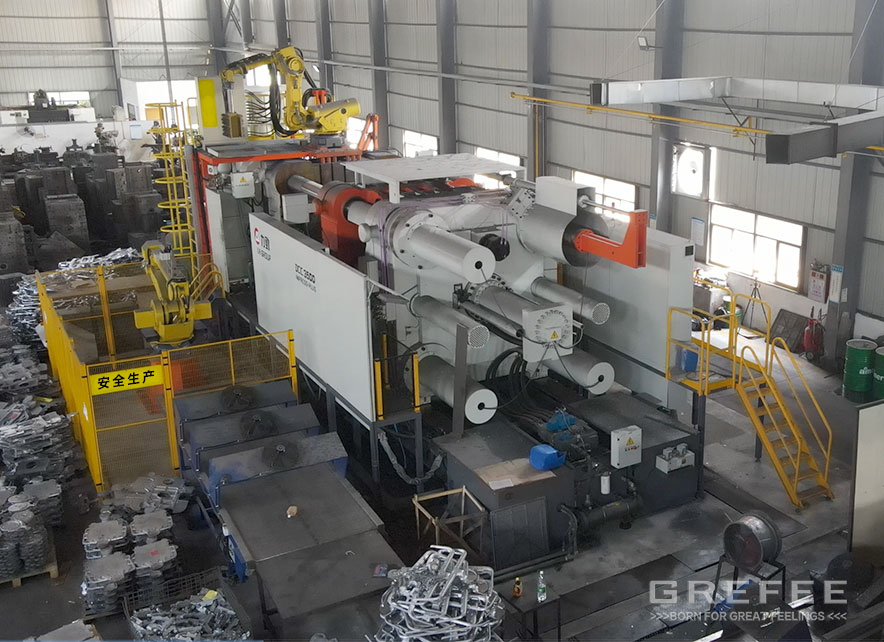
A máquina de fundição sob pressão é fundamental na produção, e suas características determinam a qualidade das peças fundidas. Máquinas adequadas garantem a qualidade dos produtos, aumentam a eficiência da produção, reduzem os custos e garantem a segurança. As características da máquina de fundição sob pressão baseiam-se principalmente nos dois aspectos seguintes:
(1)Força de fixação suficiente: é benéfico para evitar rebarbas quando a pressão do fluxo de metal atinge seu pico e também tem resistência à força de ruptura para reduzir a queda na produção.
(2) Força de injeção suficiente: garante que a fundição sob pressão não cause superaquecimento ou transbordamento excessivo do molde. Além disso, garante que a máquina tenha capacidade suficiente para transportar metal fundido em quantidade adequada e preencher a cavidade do molde com a alta velocidade de entrada necessária em um curto período de tempo. Por um lado, a força de injeção pode ser selecionada de acordo com o tamanho, o peso e a complexidade das formas (caso seja necessário o bombeamento do macho). Por outro lado, o espaço disponível para o molde na máquina de fundição sob pressão também é uma boa referência.
A força de expansão deve ser calculada rigorosamente de acordo com a área de injeção do produto (incluindo o sistema de canais) para selecionar a máquina de fundição sob pressão com uma força de fechamento ligeiramente maior. Algumas peças fundidas pequenas, como chaves de cigarros eletrônicos, carcaças de equipamentos inteligentes e pingentes da BMW, podem ser fabricadas em moldes com várias peças em um único molde. É incorreto pensar que uma máquina com grande tonelagem (grande força de fechamento) significa que ela tem grande pressão. Pelo contrário, a pressão concentrada no meio do molde grande geralmente ocorre na pequena área do molde, levando a danos ao molde e às ferramentas da máquina de fundição sob pressão, bem como ao desperdício de recursos, o que não atende aos requisitos de proteção ambiental.
2. Projeto do molde de fundição sob pressão e sistema de canais de alimentação
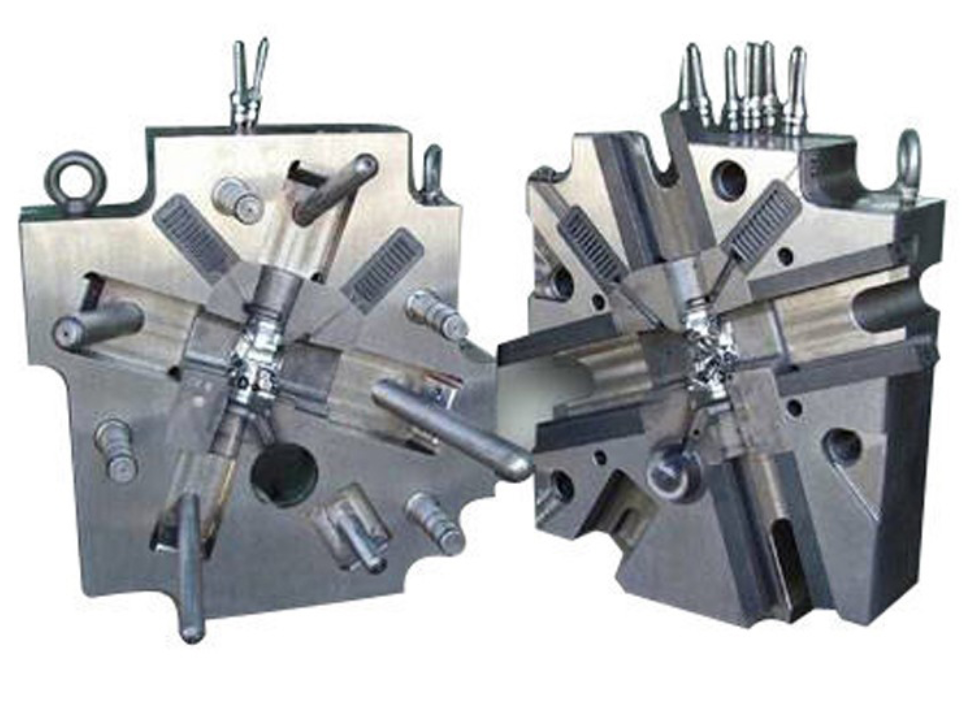
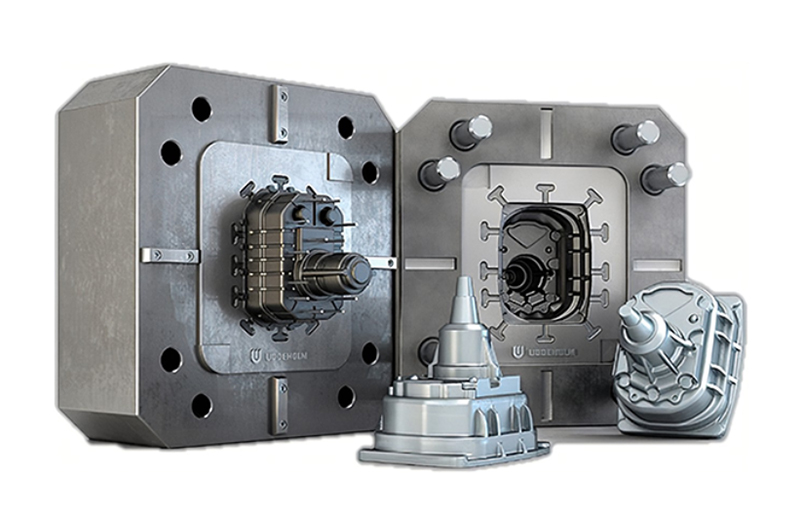
A fundição sob pressão de zinco é frequentemente necessária. Como a liga de zinco precisa preencher a cavidade em 0.02 a 0.04 segundos, os requisitos para o projeto do molde e do sistema de canais de alimentação para fundição de zinco são mais rigorosos do que os de um molde de plástico. O sistema de múltiplos canais permite que o metal líquido preencha a cavidade de maneira precisa, desempenhando um papel fundamental no controle e ajuste de aspectos como direção do fluxo, transferência de pressão, tempo de preenchimento, condições de exaustão e distribuição de temperatura do molde. Além disso, é um fator importante que determina a qualidade superficial e interna das peças fundidas.
No entanto, muitos fabricantes estão acostumados a produzir moldes de fundição sob pressão utilizando moldes de plástico. Consequentemente, a máquina de fundição sob pressão precisa operar sob alta pressão, alta velocidade, alta temperatura e força de fechamento crescente, o que leva a defeitos como bolhas, juntas frias e cavidades de contração. Outras desvantagens incluem material devolvido pelo canal, baixo rendimento e alto consumo de energia. Para obter peças fundidas sob pressão de alta qualidade e alcançar a máxima eficiência na fundição, um excelente sistema de canais de alimentação é indispensável. Isso porque ele pode suavizar o fluxo do metal fundido na cavidade do molde, minimizar a perda de pressão e expelir o ar residual de forma eficiente, permitindo a produção de peças fundidas de alta qualidade da maneira mais econômica possível.
(1) O sistema de canais metálicos consiste em uma série de tubos com diferentes comprimentos e diâmetros. Sob diferentes velocidades elevadas, a liga de zinco fundida é transportada da parte inferior do êmbolo de injeção até o bico de injeção. Além das mudanças de comprimento e diâmetro, a direção muda ocasionalmente, e cada mudança consome energia para vencer a resistência. Portanto, o projeto do sistema de canais deve convergir da extremidade em forma de pescoço de ganso até o bico de injeção e evitar cantos vivos. Além disso, a superfície do caminho do fluxo deve ser lisa para reduzir a resistência e manter a velocidade de fluxo da liga de zinco líquida.
(2) Entrada de água cônica com canal de fluxo principal
(3) O rotor principal adota um design de rotor ideal. A seção transversal dos diferentes rotores diminui gradualmente na direção do fluxo, apresentando uma curva elíptica na curva. Um grande raio de curvatura deve estar presente na área de curvatura para reduzir a resistência, diminuindo a possibilidade de aprisionamento de gás e cavitação na curva a jusante do canal de fluxo.
(4)Tente adotar um canal tangente longo e cônico e uma comporta fina, a velocidade de fluxo ideal da comporta é de 40-60m/s.
(5) Selecione tubos de ventilação apropriados para reduzir o transbordamento (posição de parada)
(6) Ótimas condições de equilíbrio térmico entre a cavidade, a espessura da parede e a temperatura.
3. A liga de zinco de qualidade ideal é a garantia de produtos de alta qualidade.
A seleção adequada do material da liga de zinco e o tratamento correto da sucata para controlar o teor de impurezas são benéficos para evitar fissuras devido à má composição da liga e ao excesso de impurezas, que resultam em corrosão intergranular e afetam as propriedades mecânicas.
(1) As ligas Znal4-3 (nº 2), Znal4-3 (nº 5) e Znal4 são amplamente utilizadas devido às suas boas propriedades gerais, excelente desempenho de fundição, boa estabilidade, baixo efeito de envelhecimento, boas propriedades mecânicas, preço razoável e facilidade de galvanoplastia. A liga Za-8 é um novo tipo de liga à base de zinco com alta resistência e alta resistência ao desgaste, cuja resistência à tração é 50% superior à das ligas de zinco tradicionais. Ela também pode substituir ligas de alumínio e ligas de cobre. A empresa de fundição de zinco GREFEE, com sede na China, utiliza peças tensionadas e peças resistentes ao desgaste com baixo custo, proporcionando bons benefícios econômicos.
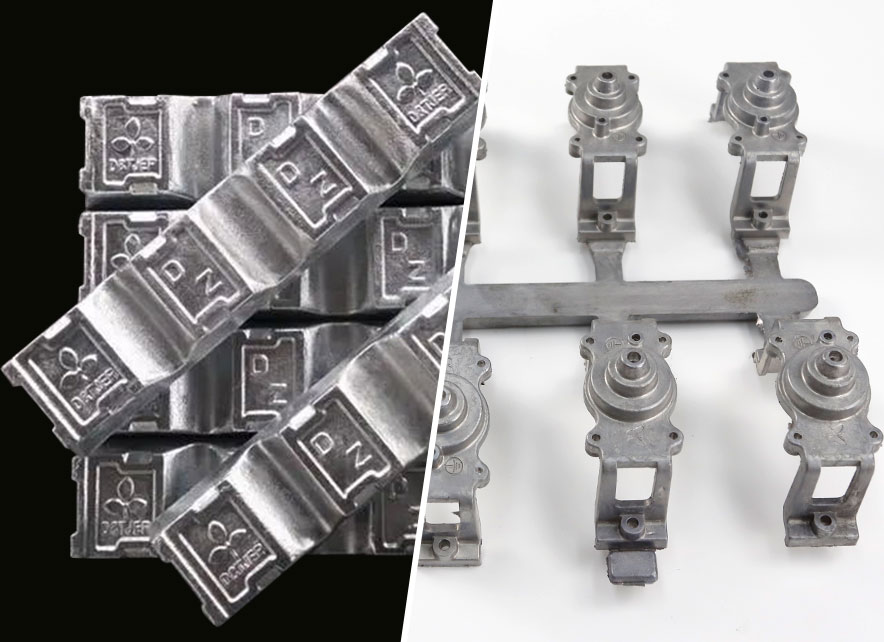
(2) Fundir corretamente a liga de zinco e controlar rigorosamente sua composição. A fusão da liga de zinco para fundição sob pressão é essencial para o processo. A GREFEE utiliza um forno de fusão centralizado para fundir a liga de zinco, garantindo que o lingote seja homogeneizado com o material de retorno. Isso também aumenta a eficácia do uso do fundente, permitindo que a composição e a temperatura sejam uniformes e estáveis. Se o carregamento for realizado diretamente no cadinho de fusão da máquina de câmara quente, os materiais de moagem e reaquecimento devem ser mantidos limpos. O ideal é pré-aquecer o lingote de liga na superfície do forno e remover a escória em tempo hábil. Produtos de liga de zinco com impurezas podem sofrer corrosão intergranular grave.
A composição principal e as impurezas na liga de zinco têm um grande impacto no produto fundido sob pressão, devendo ser rigorosamente controladas e gerenciadas. O alumínio é o principal componente. Ele pode reduzir o ponto de fusão, melhorar as propriedades de fundição e aumentar a resistência da liga. O cobre pode aumentar a rigidez e a resistência. O magnésio pode reduzir a corrosão intergranular.
Devido às impurezas na liga de zinco, a composição de ferro tem um baixo impacto na liga, enquanto outras impurezas podem ser prejudiciais e causar corrosão intergranular. Portanto, a GREFEE sempre controla rigorosamente o teor da liga para evitar a mistura de impurezas, pois este é um dos fatores-chave na fundição sob pressão de liga de zinco.
4. Operação, produção e manutenção corretas
Mesmo com máquinas robustas, moldes de fundição com design de canais de alimentação adequados e a melhor liga de zinco, falhas na gestão, operação inadequada ou falta de manutenção impedem a produção de produtos de alta qualidade.
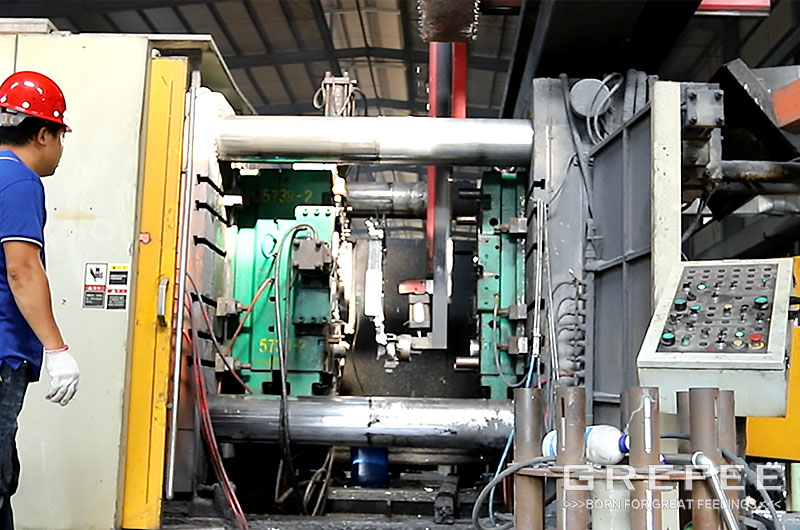
A máquina é operada manualmente. Todos os operadores da GREFEE receberam treinamento profissional. Cada operador deve conhecer e compreender as características de cada máquina e os requisitos do produto, para que possam ajustar a máquina de acordo com os dados correspondentes.
Antes de começar, verifique a tela do computador para ver se todos os dados estão normais, como lubrificação a óleo, pressão do óleo, pressão do nitrogênio e temperatura. Se houver algum problema, é necessário solucioná-lo imediatamente e ajustá-lo antes do comissionamento sem carga.
O molde de fundição deve estar centralizado em relação ao bico de injeção, e o ajuste e a fixação do molde não devem ser excessivamente apertados. Caso não haja excesso de material na fundição, reduzir a força de fixação adequadamente prolongará a vida útil do mecanismo de cotovelo e do molde de fundição.
Ajuste adequadamente a posição do sistema de injeção lenta para auxiliar na exaustão do canal de injeção sob pressão. Garanta um tempo de resfriamento suficiente e não busque cegamente a velocidade para não reduzir excessivamente o tempo do ciclo totalmente automático. A eficiência da máquina é máxima quando ela pode produzir normalmente por um longo período.
Se permitido, a pressão de injeção, o aquecimento elétrico e a temperatura de fusão devem ser ajustados adequadamente. Após o desligamento, não feche o sistema de refrigeração a água. Desmonte o cabeçote externo do martelo e limpe-o. É recomendável remover um terço do líquido fundido. Limpe e inspecione todas as partes da máquina.
A manutenção e os reparos regulares devem ser realizados para evitar ruídos anormais, parafusos soltos, deformações e deslocamentos das peças.
A. Diferença de propriedades: a liga de zinco possui baixo ponto de fusão e boa fluidez, o que facilita a soldagem, a brasagem e a conformação plástica. Apresenta boa resistência ao desgaste em contato com o ar, tornando o material exposto fácil de reutilizar e refazer. No entanto, sua fragilidade é baixa e é mais suscetível a alterações dimensionais devido ao envelhecimento natural. A dureza da liga de zinco varia de 65 a 140 e sua resistência à tração de 260 a 440 psi. A liga de alumínio possui baixa resistência à tração e alta resistência mecânica. Suas propriedades são semelhantes ou equivalentes às de alguns aços de alta qualidade, com excelente plasticidade, podendo ser moldada em diversos perfis. Além disso, sua ótima condutividade elétrica, condutividade térmica e resistência ao desgaste tornam as peças fundidas em zinco muito populares. A dureza da liga de alumínio varia de 45 a 90 e sua resistência à tração de 120 a 290 psi.
B. Diferença na fundição sob pressão: a temperatura de fusão das peças fundidas em liga de zinco é superior a 380 graus, enquanto a temperatura de fusão das peças fundidas em liga de alumínio é superior a 600 graus. Os equipamentos para fundição de zinco e de liga de alumínio são diferentes.
C. Vida útil: a vida útil das peças fundidas em liga de alumínio é de 10W, enquanto a das peças fundidas em liga de zinco é de 20W.
De modo geral, o processo de fabricação de ambos não é complexo. Podemos concluir, pelo exposto acima, que a liga de zinco apresenta desempenho superior à liga de alumínio em termos de dureza, resistência à tração, densidade do material e vida útil.
MAIS BOLG
Categorias
Experimente o GREFEE agora, gratuitamente.
Mantemos os seus arquivos enviados confidenciais e seguros.