Четыре основных фактора высококачественного литья из цинковых сплавов под давлением

Опубликовано: 12 июля 2022 г. Автор: GREFEE
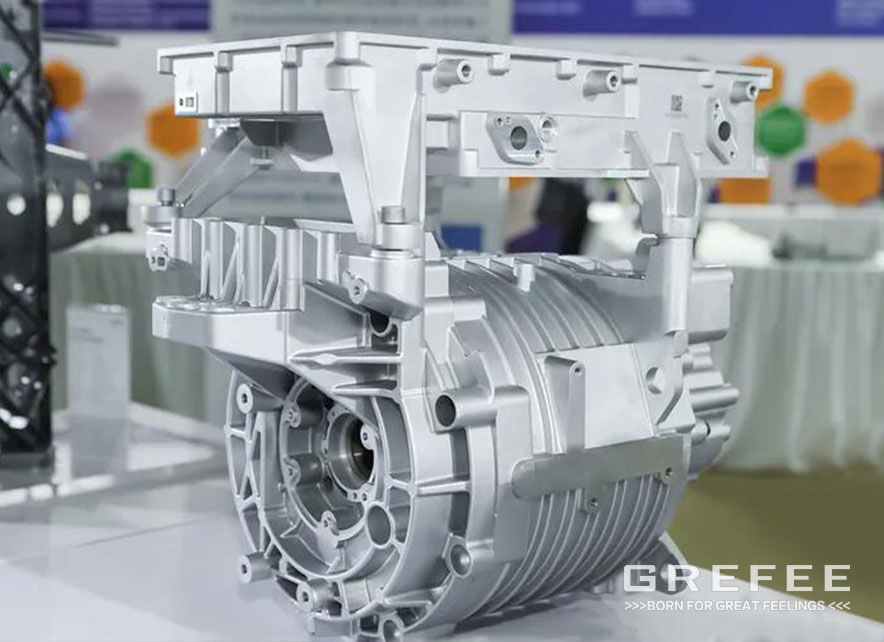
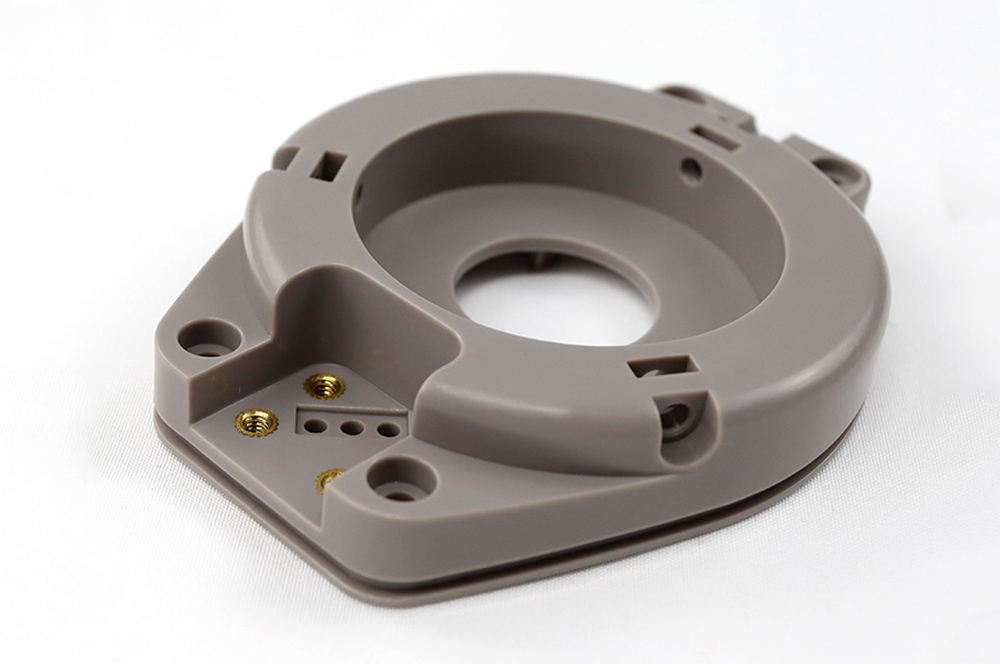
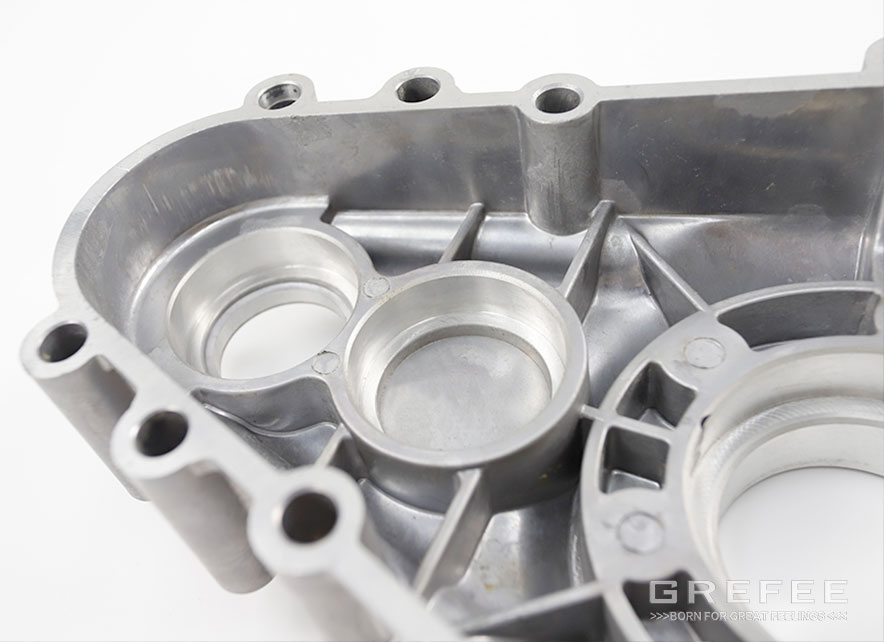
Изделия, изготовленные методом литья под давлением, широко используются во многих отраслях промышленности. Большинство сплавов подходят для литья под давлением. Физические и механические свойства различных сплавов неоднородны, что облегчает проектирование изделий.
К наиболее распространенным видам литья под давлением относятся литье под давлением цинка и алюминия. Помимо этого, используются сплавы магния, цинка и алюминия, меди, олова и свинца.
Литье под давлением из цинковых сплавов имеет большое значение в технологии литья под давлением в горячих камерах благодаря превосходным литым и механическим свойствам. Преимущества цинковых сплавов включают низкую температуру плавления, легкость плавления и простоту поддержания температуры. Стенки полости и горячая камера продлевают срок службы за счет меньшего нагрева. Кроме того, они демонстрируют отличные литейные свойства, не поглощают железо во время плавления и литья под давлением и не склонны к прилипанию. Благодаря превосходным механическим свойствам при нормальных температурах, износостойкости и ударопрочности, они используются в различных изделиях, изготовленных методом литья под давлением, особенно в тонкостенных изделиях и изделиях с гладкой поверхностью для гальванического покрытия и покраски.
Минимальное количество брака и высокое качество литья под давлением — главная задача в производстве. Для снижения дефектов и производства качественных деталей из цинкового сплава, изготовленных методом литья под давлением, производители должны учитывать следующие четыре аспекта.
1. Соответствующая машина для литья под давлением
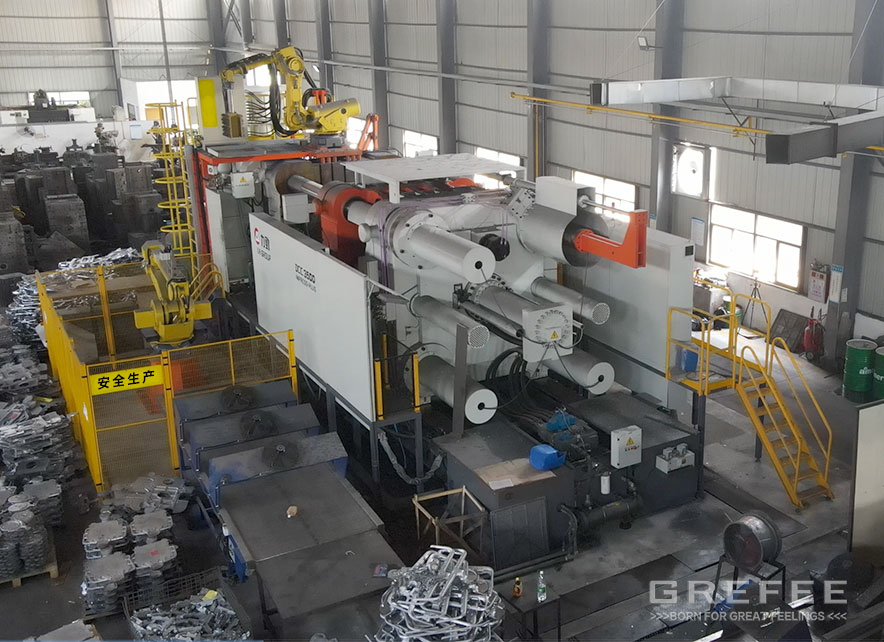
Машина для литья под давлением является ключевым элементом производства, свойства которой определяют качество отливок. Правильно подобранное оборудование обеспечивает качество продукции, повышает эффективность производства, снижает затраты и гарантирует безопасность. Свойства машины для литья под давлением в основном определяются двумя следующими аспектами:
(1) Достаточная сила зажима: она полезна для предотвращения образования заусенцев, когда давление потока металла достигает своего пика, а также обладает устойчивостью к разрывной силе, что снижает снижение производительности.
(2) Достаточная сила впрыска: она гарантирует, что литье под давлением не вызовет перегрева или большого перелива из формы. Кроме того, она обеспечивает достаточную производительность машины для подачи достаточного количества расплавленного металла и заполнения полости формы с требуемой высокой скоростью подачи за короткое время. С одной стороны, ее можно выбрать в зависимости от размера, веса и сложности формы (если требуется вытягивание стержня). С другой стороны, пространство для размещения стержня в литейной машине также является хорошим ориентиром.
Силу расширения следует рассчитывать строго в соответствии с зоной впрыска изделия (включая литниковую систему), чтобы выбрать литейную машину с несколько большей силой смыкания. Некоторые небольшие отливки, такие как ключи электронных сигарет, корпуса интеллектуального оборудования и подвески BMW, могут быть изготовлены в формах, содержащих несколько деталей в одной форме. Неправильно полагать, что машина с большим тоннажем (большой силой смыкания) означает наличие большого давления. Напротив, концентрированное давление в середине большой формы часто возникает в малой области формы, что приводит к повреждению формы и оснастки литейной машины, а также к растрате ресурсов, что не соответствует требованиям охраны окружающей среды.
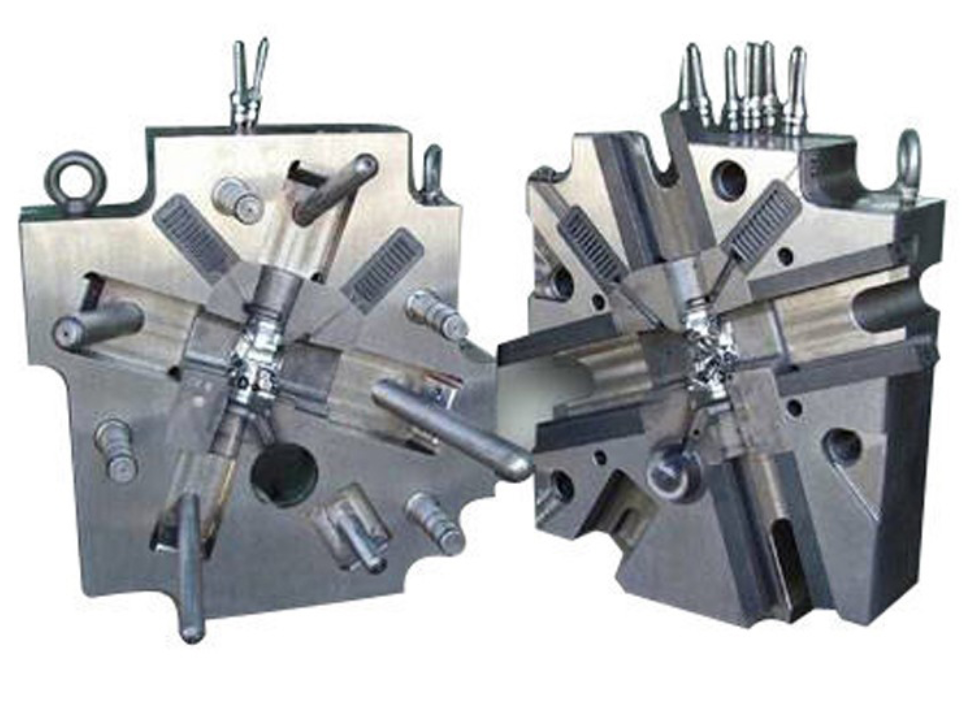
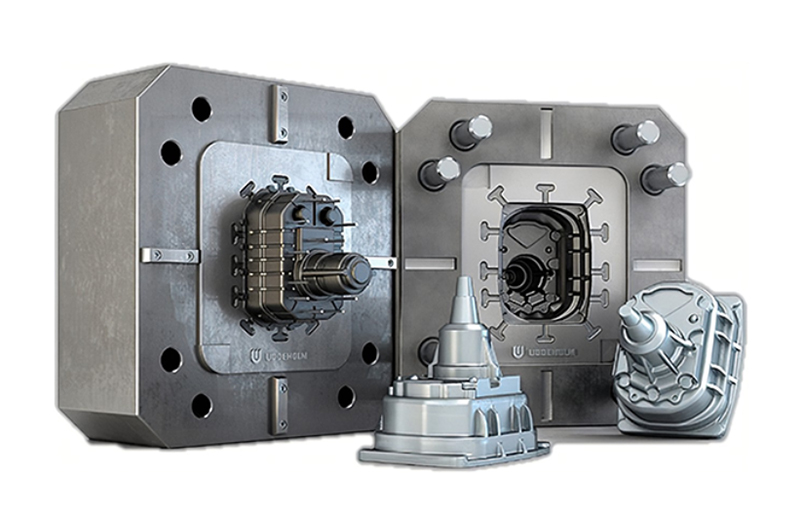
2. Проектирование литейной формы и системы литников.
Литье цинка под высоким давлением часто необходимо. Поскольку цинковый сплав должен заполнить полость за 0.02-0.04 с, требования к конструкции литейной формы и литниковой системы для литья цинка под давлением должны быть выше, чем для пластиковых форм. Многолитниковая система позволяет обеспечить заполнение полости жидким металлом определенным образом, что играет важную роль в контроле и регулировании направления потока, передачи давления, времени заполнения, условий отвода и распределения температуры в форме. Кроме того, это важный фактор, определяющий качество поверхности и внутреннее качество отливок.
Однако многие производители привыкли изготавливать литейные формы из пластика. Следовательно, для производства литейных машин необходимо использовать высокое давление, высокую скорость, высокую температуру и увеличенное усилие смыкания, что приводит к таким дефектам, как пузырьки, холодные спайки и усадочные полости. Другие недостатки включают возврат материала из канала, низкий выход годной продукции и высокое энергопотребление. Для получения высококачественных отливок и достижения максимальной эффективности литья под давлением необходима превосходная литниковая система. Она обеспечивает плавный поток расплавленного металла в полости формы, минимизирует потери давления и плавно удаляет остаточный воздух, что позволяет получать высококачественные отливки наиболее экономичным способом.
(1) Система металлического литника состоит из ряда труб различной длины и диаметра. При различных высоких скоростях расплавленный цинковый сплав подается с нижней стороны инжекционного плунжера к литнику. За исключением изменений длины и диаметра, направление потока периодически меняется, и каждое изменение потребляет энергию для преодоления сопротивления. Следовательно, конструкция системы литника должна сходиться от «гусиной шеи» к литнику и избегать острых углов. Кроме того, поверхность канала потока должна быть гладкой, чтобы уменьшить сопротивление и поддерживать скорость потока жидкого цинкового сплава.
(2). Конический водозаборник с основным каналом потока
(3) Основной рабочий орган имеет идеальную конструкцию. Поперечное сечение различных рабочих органов постепенно уменьшается в направлении потока и принимает эллиптическую форму в углах. В зоне изгиба должен быть большой радиус изгиба, чтобы уменьшить сопротивление, снизить вероятность захвата газа и кавитации в нижнем изгибе канала потока.
(4) Постарайтесь использовать длинный конусообразный тангенциальный рабочий диск и тонкий затвор, идеальная скорость потока затвора составляет 40-60 м/с.
(5) Выберите подходящие вентиляционные трубы, чтобы уменьшить перелив (положение остановки)
(6) Отличные условия теплового баланса между полостью, толщиной стенки и температурой.
3. Использование оптимального цинкового сплава — гарантия высокого качества продукции.
Правильный выбор цинкового сплава и корректная обработка лома для контроля содержания примесей помогают избежать растрескивания, вызванного плохим составом сплава и слишком высоким содержанием примесей, что приводит к межкристаллитной коррозии и ухудшает механические свойства.
(1). Znal4-3 (№2), znal4-3 (№5) и znal4 широко используются благодаря хорошим комплексным свойствам, превосходным характеристикам литья, хорошей стабильности, малому эффекту старения, хорошим механическим свойствам, разумной цене и легкости гальванического покрытия. Za-8 — это новый тип цинкового сплава с высокой прочностью и износостойкостью, предел прочности которого на растяжение составляет 50%, что выше, чем у традиционных цинковых сплавов. Он также может заменить алюминиевые и медные сплавы. Китайская компания по литью цинка под давлением GREFEE использует его для изготовления деталей, подверженных нагрузкам, и износостойких деталей с низкой себестоимостью и хорошей экономической выгодой.
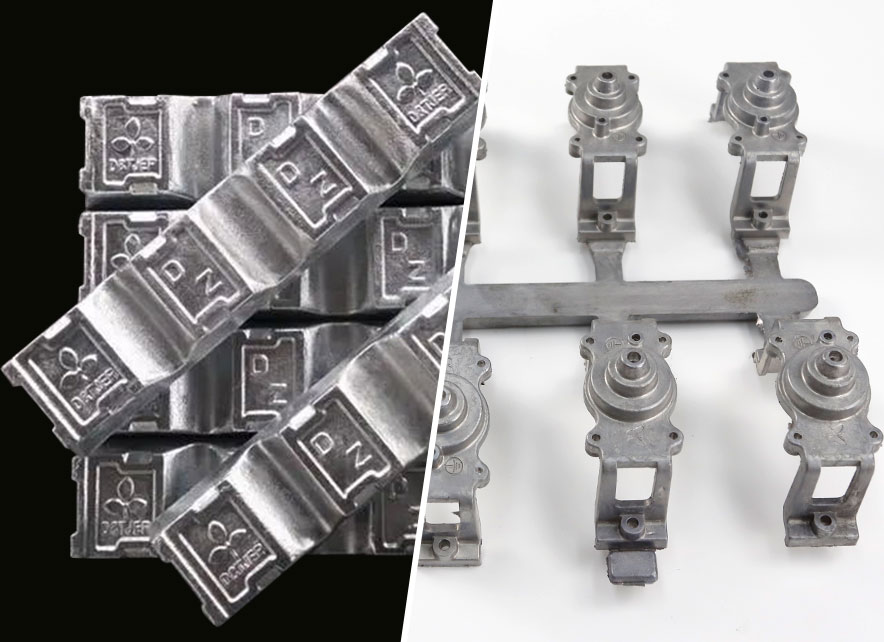
(2) Правильная плавка цинкового сплава и строгий контроль его состава. Плавка литейного цинкового сплава имеет важное значение для его получения. Компания GREFEE использует централизованную плавильную печь для плавки цинкового сплава, чтобы слиток был равномерно распределен с возвращаемым материалом. Это также повышает эффективность использования флюса, благодаря чему состав и температура могут быть однородными и стабильными. Если загрузка осуществляется непосредственно в плавильную печь горячей камеры, необходимо содержать в чистоте измельчающие и повторно нагреваемые материалы. Лучше всего предварительно нагревать слиток сплава на поверхности печи и своевременно удалять шлак. Примеси в цинковом сплаве приведут к серьезной межкристаллитной коррозии.
Основной состав и примеси в цинковом сплаве оказывают большое влияние на качество литьевой продукции, поэтому их необходимо строго контролировать и регулировать. Алюминий является основным компонентом, улучшающим свойства сплава. Он может снизить температуру плавления, улучшить литейные свойства и повысить прочность сплава. Медь повышает жесткость и прочность. Магний снижает межкристаллитную коррозию.
Из-за примесей в цинковом сплаве. Состав железа оказывает незначительное влияние на сплав, в то время как другие примеси могут быть вредны и вызывать межкристаллитную коррозию. Поэтому компания GREFEE всегда строго контролирует содержание легирующих примесей, чтобы избежать их примесного смешивания, поскольку это один из ключевых моментов в процессе литья цинковых сплавов под давлением.
4. Правильная эксплуатация, производство и техническое обслуживание.
Даже при наличии надежного оборудования, литьевых форм с правильной конструкцией литниковых каналов и лучших цинковых сплавов, ненадлежащее управление, неправильная эксплуатация или отсутствие технического обслуживания не позволят производить продукцию высокого качества.
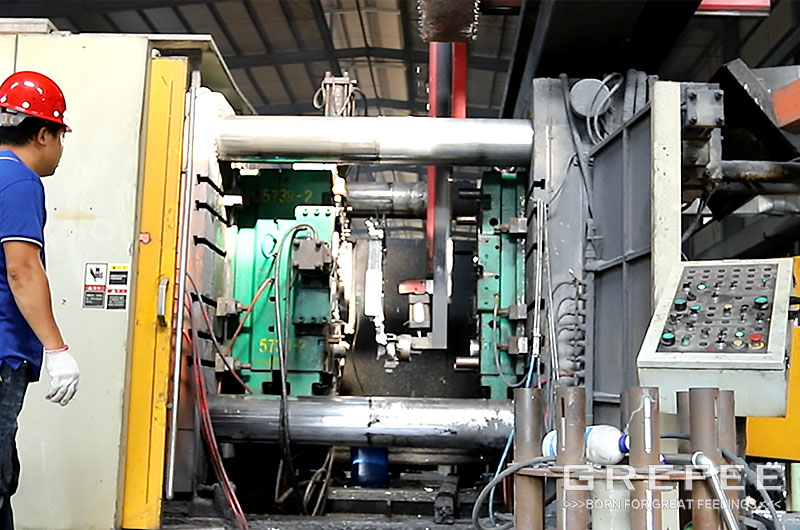
Станок управляется вручную. Все операторы GREFEE прошли профессиональную подготовку. Каждый оператор должен знать и понимать характеристики каждого станка и требования к продукции, чтобы он мог настраивать станок в соответствии с соответствующими данными.
Перед началом работы проверьте экран компьютера, чтобы убедиться в нормальности всех данных, таких как уровень смазки маслом, давление масла, давление азота, показания термометра. При обнаружении неисправностей необходимо своевременно устранить их и отрегулировать до ввода оборудования в эксплуатацию без нагрузки.
Форма для литья под давлением должна располагаться по центру инжекционного сопла, а регулировка и зажим формы не должны быть слишком тугими. Если в отливке нет переноса материала, следует соответствующим образом снизить усилие зажима, чтобы продлить срок службы коленчатого механизма и формы для литья под давлением.
Необходимо соответствующим образом отрегулировать положение системы медленной подачи материала, чтобы облегчить отвод воздуха из канала подачи под давлением. Следует обеспечить достаточное время охлаждения и не следует слепо стремиться к скорости, чтобы чрезмерно сократить время полностью автоматического цикла. Эффективность машины максимальна, когда она может работать в обычном режиме в течение длительного времени.
Если это возможно, давление впрыска, электрический нагрев и температуру расплава следует соответствующим образом отрегулировать. После остановки не перекрывайте подачу охлаждающей воды. Разберите внешний молоток и очистите его. Лучше всего взять одну треть расплавленного вещества. Очистите и осмотрите все части машины.
Регулярное техническое обслуживание и ремонт необходимы для предотвращения любых посторонних звуков, ослабления винтов, а также деформации и смещения деталей.
А. Различия в свойствах: цинковый сплав имеет низкую температуру плавления, хорошую текучесть, легко сваривается, паяется и подвергается пластической деформации. Он обладает хорошей износостойкостью на воздухе, что позволяет легко повторно использовать и переплавлять открытый материал. Однако его хрупкость низка, и он более склонен к изменению размеров из-за естественного старения. Твердость цинкового сплава составляет 65–140. Предел прочности на растяжение — 260–440. Алюминиевый сплав имеет низкую прочность на растяжение и высокую прочность. Его свойства аналогичны или равны свойствам некоторых высококачественных сталей, он обладает превосходной пластичностью и может быть сформирован в любые профили. Кроме того, его высокая электропроводность, теплопроводность и износостойкость делают детали из цинка, полученные методом литья под давлением, такими популярными. Твердость алюминиевого сплава составляет 45–90, а предел прочности на растяжение — 120–290.
Б. Различия в литье под давлением: температура плавления отливок из цинкового сплава превышает 380 градусов, тогда как температура плавления отливок из алюминиевого сплава превышает 600 градусов. Оборудование для литья из цинка и алюминиевого сплава различно.
C. Срок службы: срок службы отливок из алюминиевого сплава составляет 10 Вт, а отливок из цинкового сплава — 20 Вт.
В целом, процесс производства обоих сплавов несложный. Из вышеизложенного следует, что цинковый сплав превосходит алюминиевый по таким параметрам, как твердость, прочность на растяжение, плотность материала и срок службы.
БОЛЬШЕ БОЛГ
Категории
Попробуйте GREFEE прямо сейчас, бесплатно!
Мы обеспечиваем конфиденциальность и безопасность загруженных вами файлов.