Что нужно знать о проектировании литейной формы.

Опубликовано: 11 марта 2022 г. Автор: GREFEE
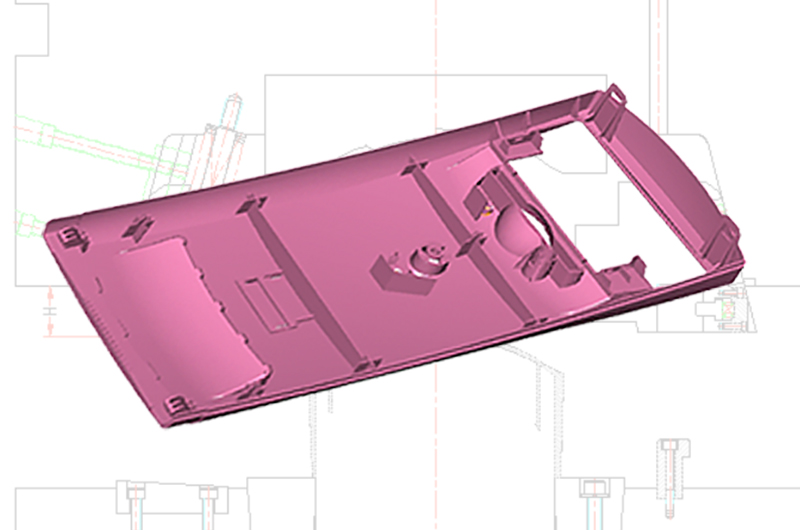
обработка андеркутов
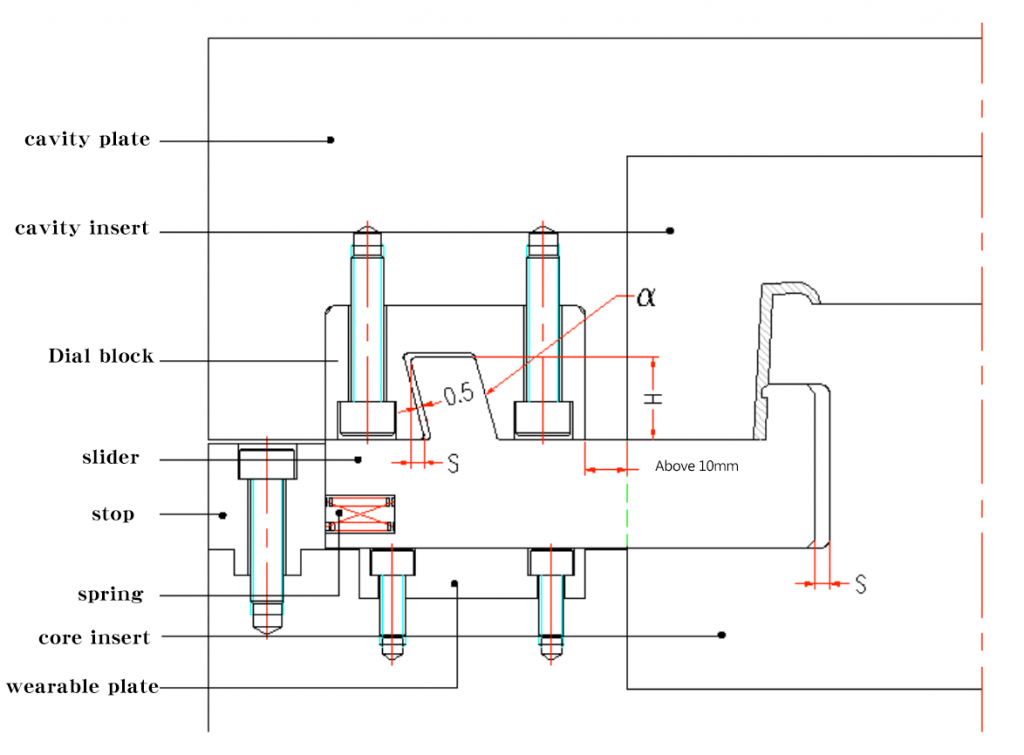
Принципы движения и элементы конструкции диагонального шарнирного блока.
Обработка подрезов использует движение при открытии пресс-формы и силу выталкивания для создания тенденции к относительному перемещению между угловым штифтом и ползунком. Существует два движения, позволяющих отделить подрез от прямого: в направлении открытия пресс-формы и в горизонтальном направлении. Как показано на рисунке ниже:
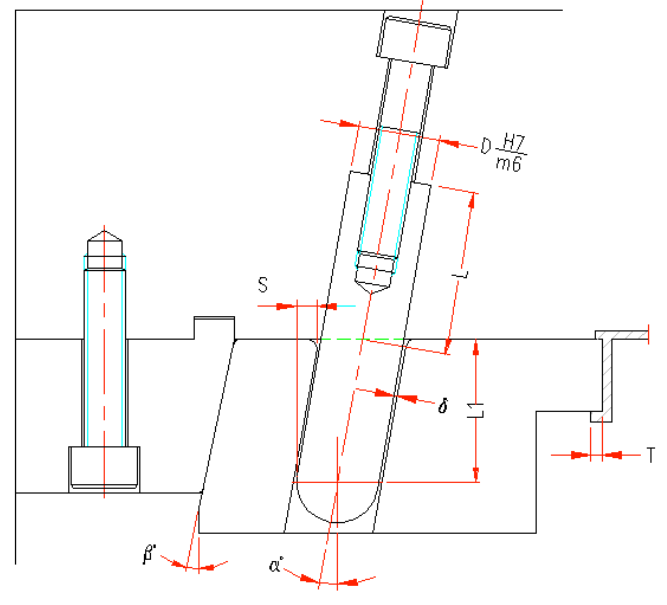
На фото:
β=α+2°~3° (избегать контакта деталей или блокировок при групповом литье и уменьшать трение при открытии пресс-форм)
α≦25° (α — угол наклона конического штифта)
L = 1.5D (L — длина стыка)
S = T + 2–3 мм (S — расстояние горизонтального перемещения ползунка, T — подрез конечного изделия).
S = (L1 × sinα - δ) / cosα (δ – расстояние между коническим штифтом и ползунком, обычно 0.5 мм, L1 – вертикальное расстояние конического штифта внутри ползунка).
Методы зажима и применимые ситуации для наконечника диагональной распорки
| Диаграмма | Описание |
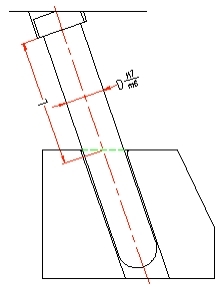 | Подходит для ситуаций, когда используются тонкие пресс-формы, а верхняя зажимная пластина и полость пресс-формы закрыты. Площадь контакта большая и стабильная. |
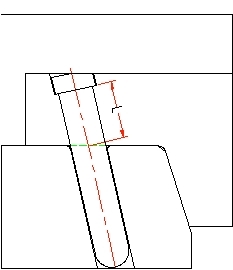 | Подходит для ситуаций, когда требуется толстая форма или большая полость в форме. Подходит для двухплитных/трехплитных пресс-форм. Площадь контакта L≧1.5D (D — диаметр наконечника диагональной распорки), хорошая стабильность. |
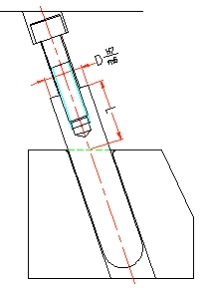 | Подходит для толстых плесеней подходит для двухплитных/трехплитных форм Площадь контакта L≧1.5D (D — диаметр углового штифта), низкая стабильность, сложность обработки. |
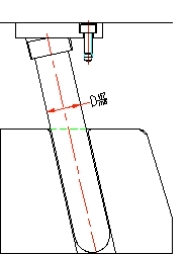 | Подходит для ситуаций, когда требуется тонкое пресс-формование, а верхняя плита пресс-формы и полость пресс-формы могут быть разделены. Большая площадь контакта, хорошая стабильность |
Принципы движения и элементы конструкции блока для вытягивания
Движение при открытии пресс-формы в формовочной машине вызывает тенденцию к относительному перемещению между тянущими блоками и ползунками.
См. фото ниже:
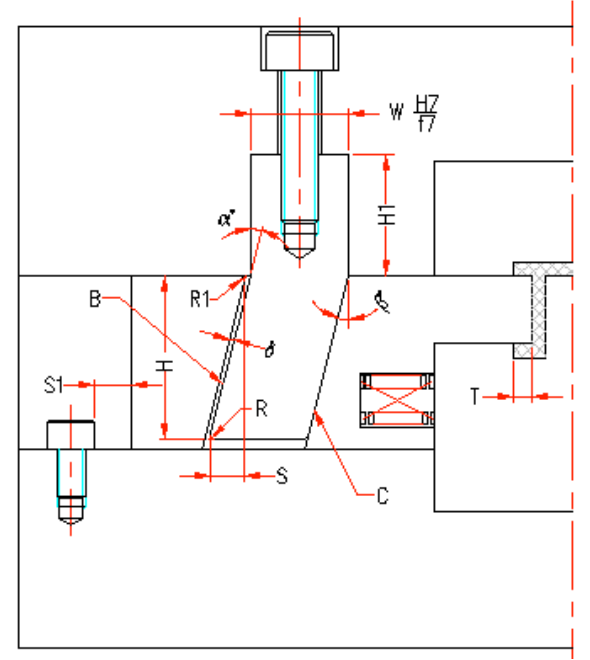
на картинке выше:
β=α≦25° (α – угол наклона вытягивающего блока)
H1≧1.5 Вт (расстояние соответствия H1)
S = T + 2–3 мм (S — расстояние горизонтального перемещения ползунка, T — подрез конечного изделия).
S = H*sinα - δ / cosα (δ – расстояние между диагональным наконечником крепления и ползунками, обычно составляет 0.5 мм, L1 – вертикальное расстояние
H — вертикальное расстояние между блоком перемещения и ползунком.
C — поверхность, препятствующая движению, поэтому для формы вытягивающего блока не требуется поверхность, препятствующая движению (нет зазора).
Решения для фиксации и блокировки слайдеров
В процессе литья под давлением в литьевой машине возникает огромное давление. Чтобы избежать влияния на боковые стороны и внешний вид (например, заусенцев) готовых изделий, необходимо удерживать ползунок и сердечник в неподвижном положении во время литья под давлением. Поэтому ползунок следует фиксировать с помощью запорного механизма. Обычно это блок или упор для остановки движения.
Некоторые распространенные способы блокировки:
| Диаграмма | Описание | Диаграмма | Описание |
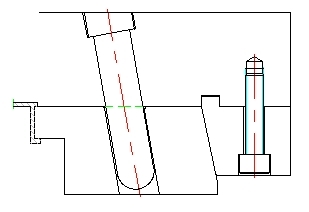 | Ползунки собираются из отдельных деталей и обычно используются в стандартных изделиях. Обычно используются стандартные изделия, проверьте каталог стандартных деталей. Хорошая конструкция и твердость. Применимо в ситуациях, требующих высокой силы фиксации. | 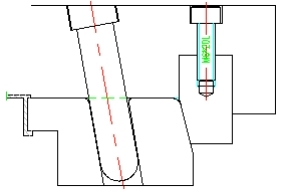 | Используйте режим вставки для блокировки. Подходит для широких слайдеров. |
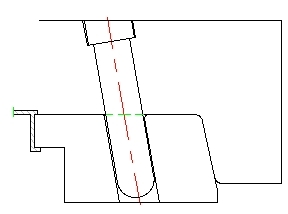 | Используется встроенный механизм блокировки. Высокая жесткость и прочность. Сложность обработки. Короткое расстояние извлечения из формы. Подходит для небольших форм. | 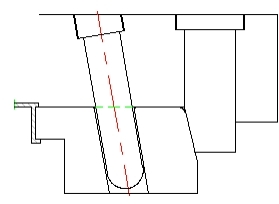 | Использовать режим вставки Подходит для широких слайдеров |
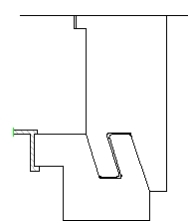 | Тянуть или останавливать Плохая стабильность Подходит для ситуаций с ограниченным пространством для слайдера. | 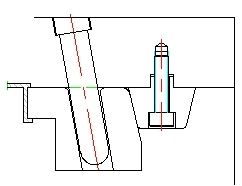 | Собраны по частям Хорошая жесткость Применимо в ситуациях с большими пространствами. |
Фиксированные методы ползунка
Ползунок перемещается на определенное расстояние в отверстии пресс-формы. Один из способов обеспечить плавное возвращение ползунка в исходное положение — использовать фиксирующее оборудование, которое должно быть гибким и устойчивым, чтобы ползунок оставался в нужном положении. В некоторых исключительных ситуациях, например, при перемещении ползунка слева направо, фиксация не требуется, поэтому рекомендуется использовать такое оборудование.
| Оборудование для ремонта: схема | Описание |
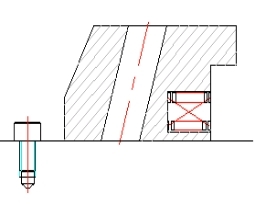 | Ползунок крепится пружинным винтом, сила пружины которого в 1.5-2 раза превышает вес ползунка. Подходит для подъема или бокового вытягивания сердечника. |
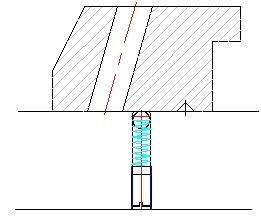 | Фиксируется пружинным стальным шариком. Обычно используется для небольших направляющих, предназначенных для бокового вытягивания сердечника. |
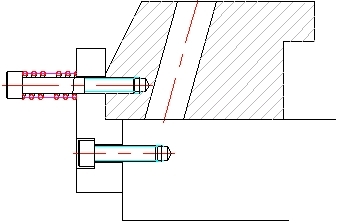 | Фиксируется пружинным винтом и защитным кожухом. Сила пружины в 1.5-2 раза превышает вес ползунка. Подходит для подъема и бокового вытягивания сердечника. |
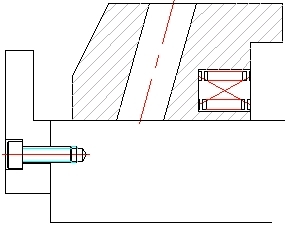 | Фиксируется пружинным кожухом. Сила пружины в 1.5-2 раза превышает вес ползунка. Подходит для больших ползунков, а также для подъема и бокового натяжения сердечника. |
Способ соединения вставки слайда
Способ крепления вставки сдвижной головки определяется конечным изделием. Различные конечные изделия имеют разные способы крепления.
Подробности о способах подключения вставки ползунковой головки:
| Диаграмма | Описание | Диаграмма | Описание |
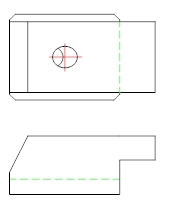 | Интегрированная структура Подходит для ситуаций с крупными стержнями, обладает хорошей прочностью. | 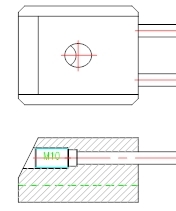 | Крепится винтом. Применимо к случаям с круглыми или малыми стержнями. |
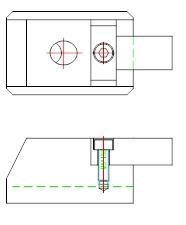 | Крепится винтом. Применимо к ситуациям с квадратными/малыми или средними сердечниками. | 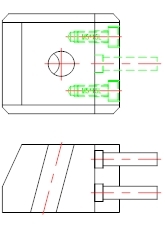 | Крепится винтом. Применимо к ситуациям с квадратными/малыми или средними сердечниками. |
Направляющая форма скользящего блока
В направляющей ползуна движение должно быть плавным и стабильным, чтобы не было рывков или толчков, которые могут повлиять на такие аспекты, как качество и срок службы пресс-формы. (Ссылка на технические характеристики плиты)
Типичные формы направляющих скольжения показаны на рисунке ниже.
| Диаграмма | Описание | Диаграмма | Описание |
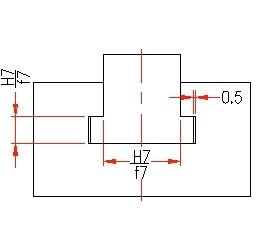 | Интегрированный производственный режим, сложный в изготовлении, подходит для производства небольших пресс-форм. | 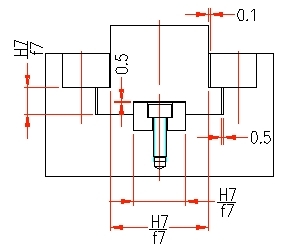 | Зажимная пластина ¢ral рельсовый режим. Применимо в ситуациях с длинной направляющей и высокой температурой полости. |
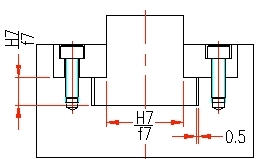 | Прямоугольная прижимная плита. Простота в изготовлении. Высокая прочность, широкий спектр применения, технические характеристики прижимной плиты указаны в стандартном перечне деталей. | 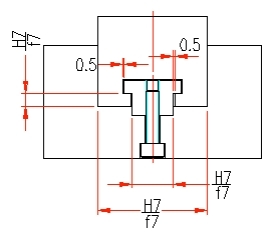 | Внутри ползунка имеется Т-образная канавка. Подходит для ситуаций с ограниченным пространством, например, для размещения внутри выдвижной секции. |
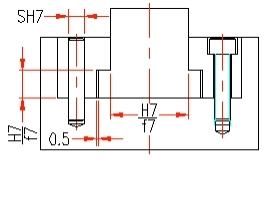 | Применяется зажимная пластина в форме цифры «7». Легко изготавливается, обладает хорошей прочностью. Обычно крепится с помощью штифтового отверстия. | 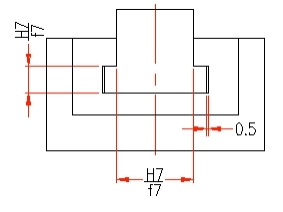 | Вставлена Т-образная канавка, обеспечивает хорошую стабильность, но сложна в изготовлении. |
Расчет индекса наклона ползунка
Поскольку подрезная поверхность готового изделия имеет наклон, направление движения ползунка должно соответствовать направлению подрезной поверхности готового изделия, иначе это может привести к повреждениям при вытягивании готового изделия.
Угол между сердечником ползуна и разъемной поверхностью называется направлением перемещения матрицы при вытягивании ползуна.
Изображение:
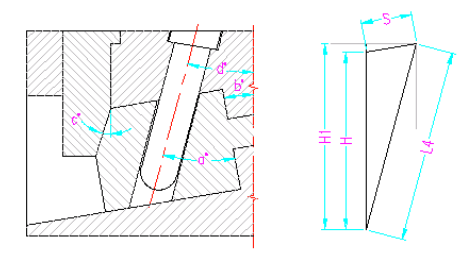
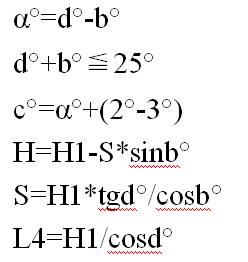
Ситуация, когда угол между направлением вытягивания сердечника ползуна и разъемной поверхностью совпадает с направлением вытягивания ползуна в неподвижной матрице.
Как показано ниже:
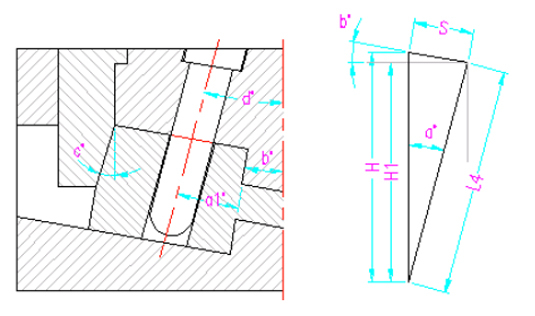
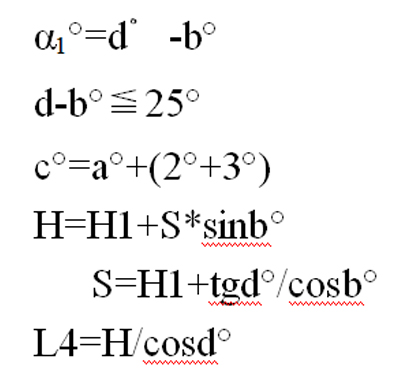
слайдер литника основной формы
Особенности приложения:
Подрезы, образующиеся на боковой стороне мастер-формы.
Допускаются отметки о внешнем виде.
Средняя зона формирования ползунка
Как показано ниже:
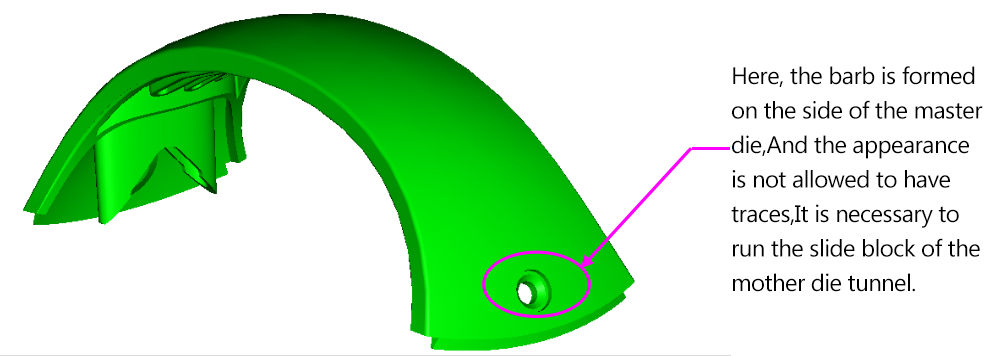
Подрезка на боковой стороне мастер-формы. Не допускается наличие каких-либо следов на поверхности. Необходимо перейти на литниковый механизм мастер-формы.
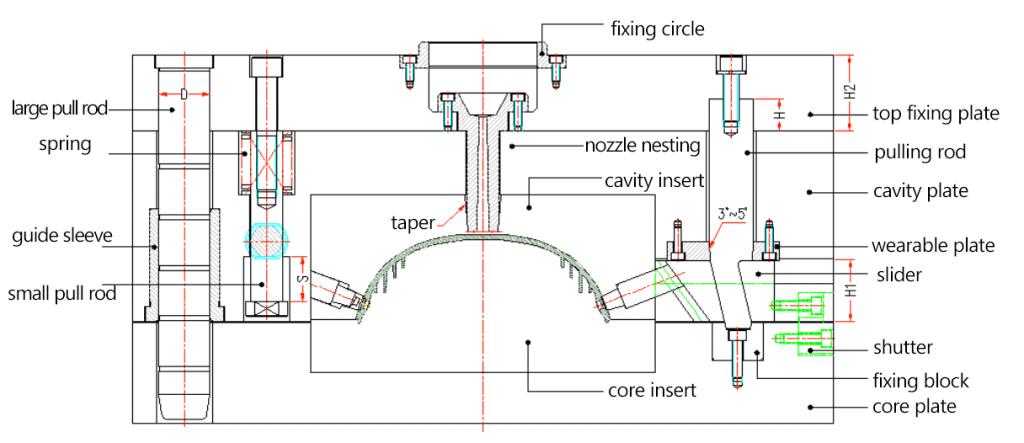
Блок туннеля мастер-формы показан ниже:
Открытие формы GST:
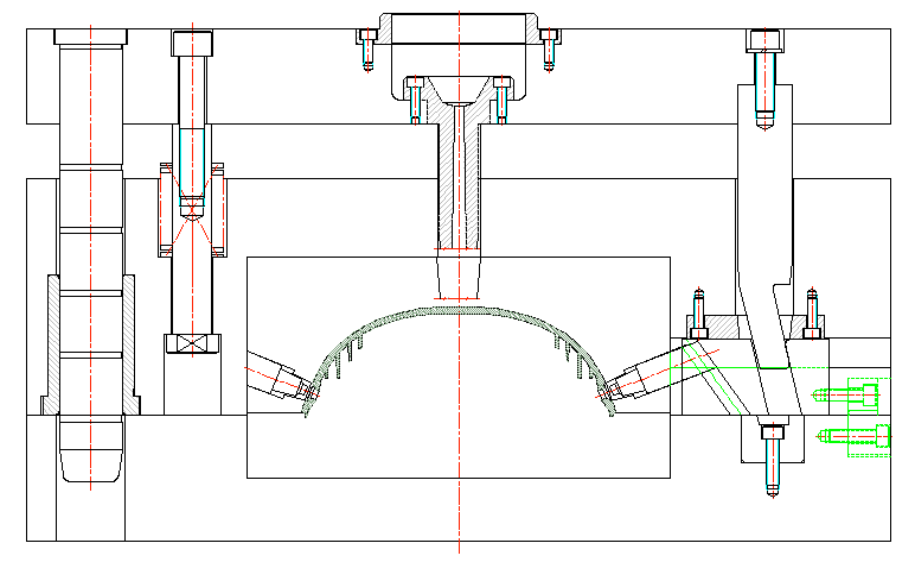
второе отверстие формы:
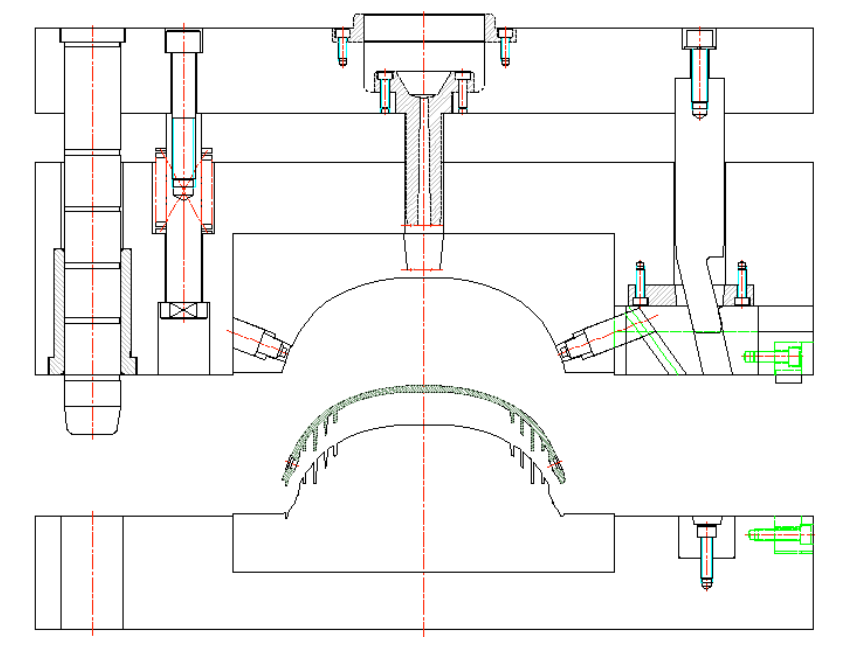
советы по проектированию второй формы
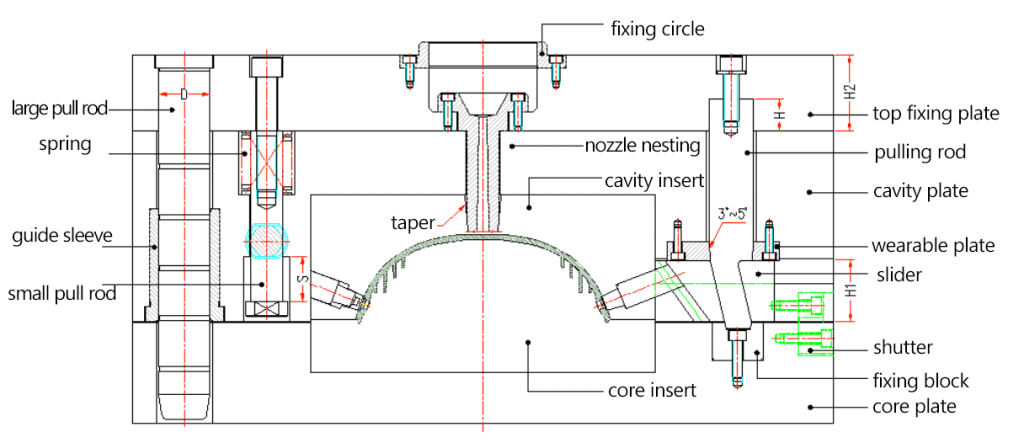
а. Толщина верхней зажимной пластины H2≧1.5D (D – диаметр большого стяжного стержня; гиперссылка на расчет диаметра большого стяжного стержня, расчет большого стяжного стержня для трехкомпонентной литьевой формы; H2 – толщина верхней зажимной пластины).
b. Глубина установки тягового блока на верхней зажимной пластине H≧2/3H2
c. На головке литниковой втулки должен быть конус для обеспечения надежной фиксации при зажиме, а на верхней зажимной пластине должна быть сопло, чтобы предотвратить отсоединение щеточного сопла формовочной машины от литниковой втулки, что затруднит извлечение щетки и повлияет на последующую литьевую форму.
d. При втягивании блока внутрь полостной пластины следует уменьшить количество материала.
e. Износостойкая пластина должна быть на 0.5 мм выше основной формовочной пластины, чтобы защитить пластину для изготовления вкусовой формы и поддержать опорный тянущий блок, предотвращая ее деформацию под воздействием внешней силы.
f. Малый ограничительный ход тяги: S≦2/3H1 помогает при зажиме пресс-формы. (H1 – высота ползунка)
g. Лучше всего установить на передней части столба фиксированный блок, который легко регулировать и обрабатывать, имеет трехточечную опору и увеличивает прочность тягового блока.
h. Для обеспечения плавной сборки носимого блока точка E должна находиться справа от точки D. Как показано ниже:
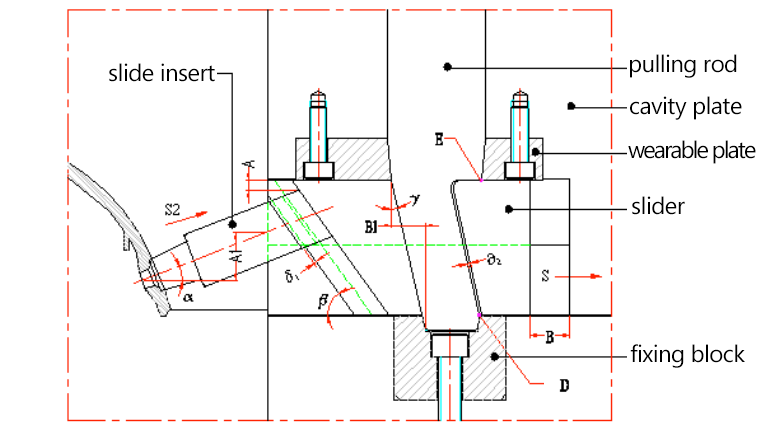
I. При сборке основания ползуна и выдвижного блока необходимо учитывать соотношение размеров B и B1: B > B1. Для более плавной сборки можно также использовать задний паз, расположенный после основания ползуна.
Что можно и чего нельзя делать, а также формула расчета двойной Т-образной канавки.
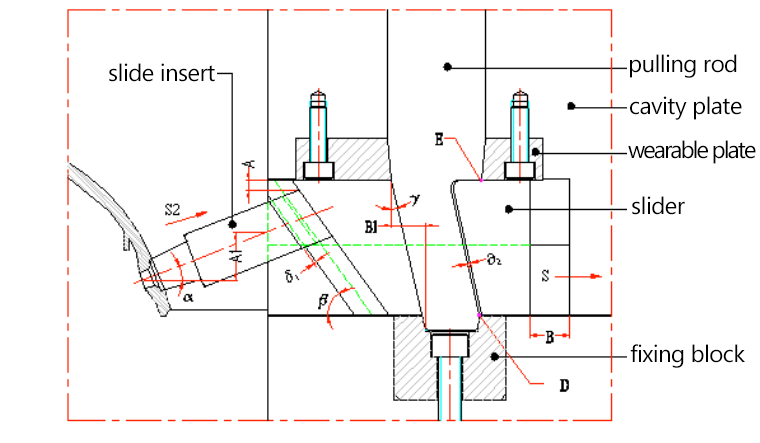
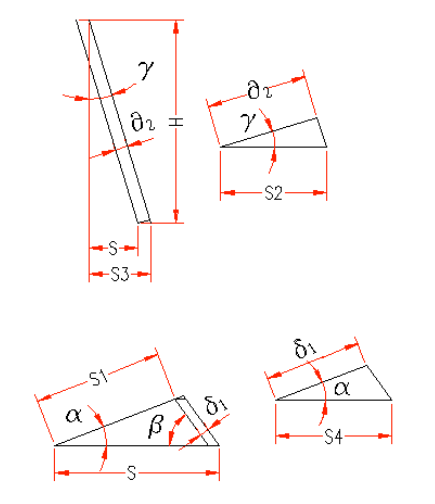
Как показано выше:
S3=H*tgγ;
(H – уменьшенная высота ползунка, соответствующая малому ходу тяги; γ – угол наклона тяги)
S2=δ2*cosγ;
(δ2 – расстояние между вытягивающим блоком и скользящим блоком, обычно составляет 0.5 мм)
S=S3-S2=H*tgγ-δ2*cosγ=(H*sinγ-δ2)/cosγ;
(S — горизонтальное расстояние перемещения ползунка)
S4=δ1/cosα;
(δ1 – вставка ползунка и расстояние между ползунками; α – угол наклона вставки ползунка)
S1=(H*sinβ-δ1)/sin(α+β);
(β – расстояние между канавками, обычно составляет 0.5 мм; S1 – расстояние от вставки ползунка до подрезки)
Что можно и чего нельзя делать:
а. Требования к сборке: соберите вставку-слайдер и отверстие для наклонной вставки, обратите внимание на соотношение размеров A и A1, должно быть A > A1.
б. Допуск на двойную Т-образную канавку, показанный ниже:
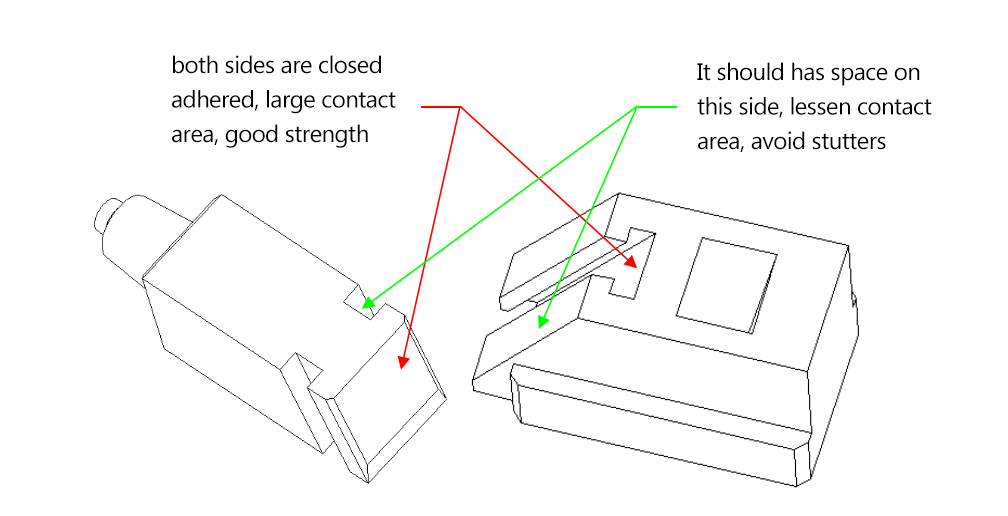
Дело о собрании имеет значение.
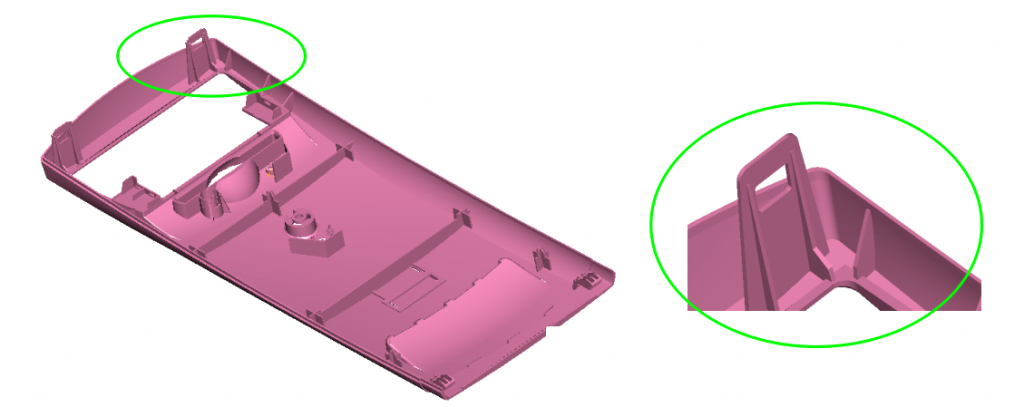
Эскиз штампа
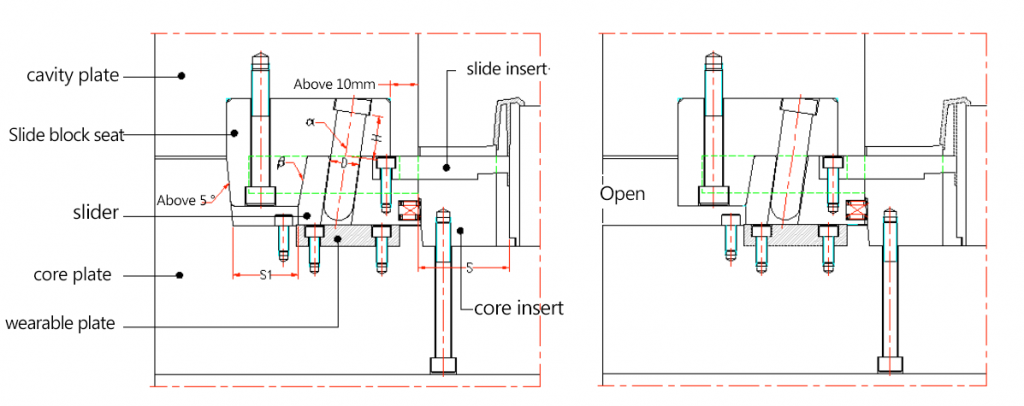
фото выше:
Вставку-слайдер можно без проблем установить внутрь сердечника, при условии, что S1>S или если открыть сердечник.
β=α+2°~3° (легко открыть форму и уменьшить количество царапин)
H≧1.5D (где H — длина, соответствующая длине штифта диагональной распорки; D — диаметр штифта диагональной распорки).
Модель структуры с двойной Т-образной канавкой:
Модель структуры с двойной Т-образной канавкой:
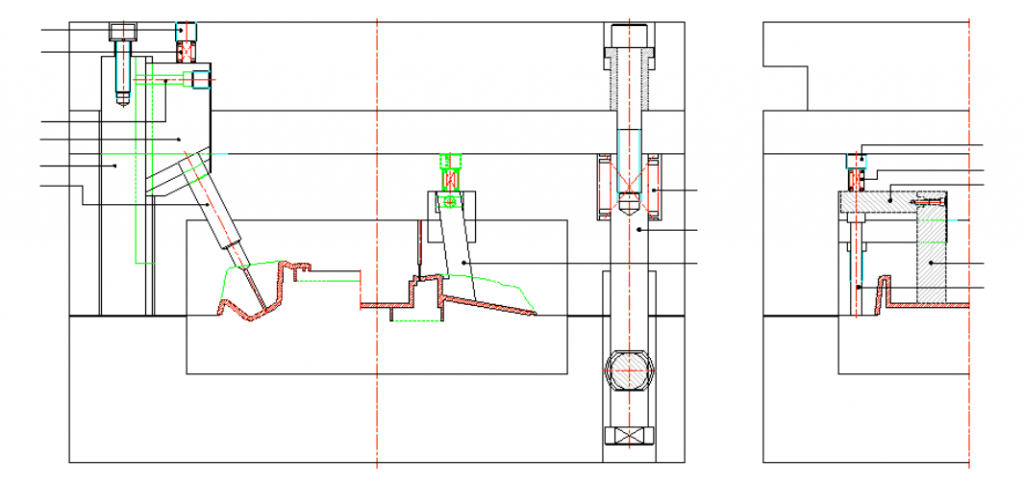
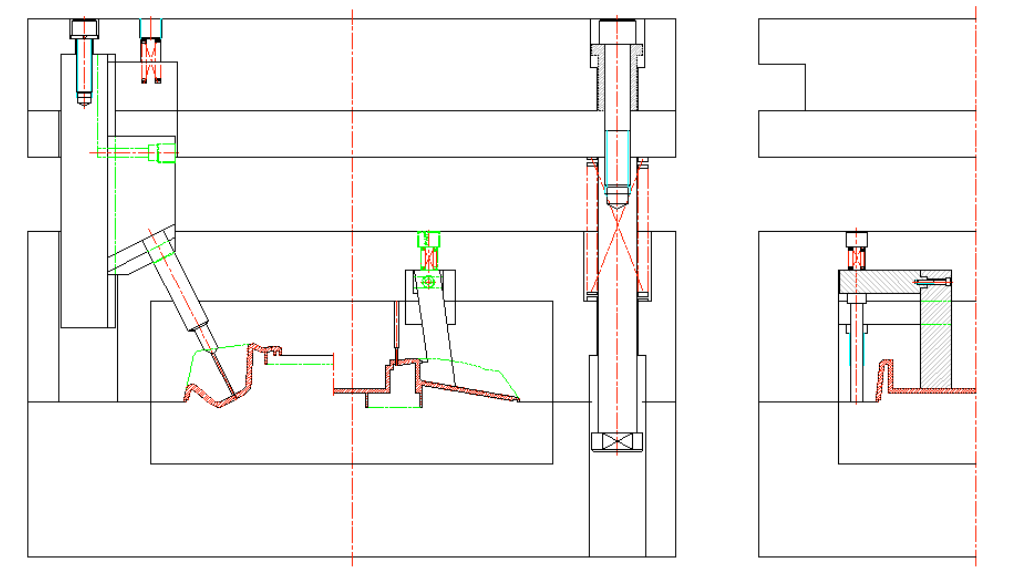
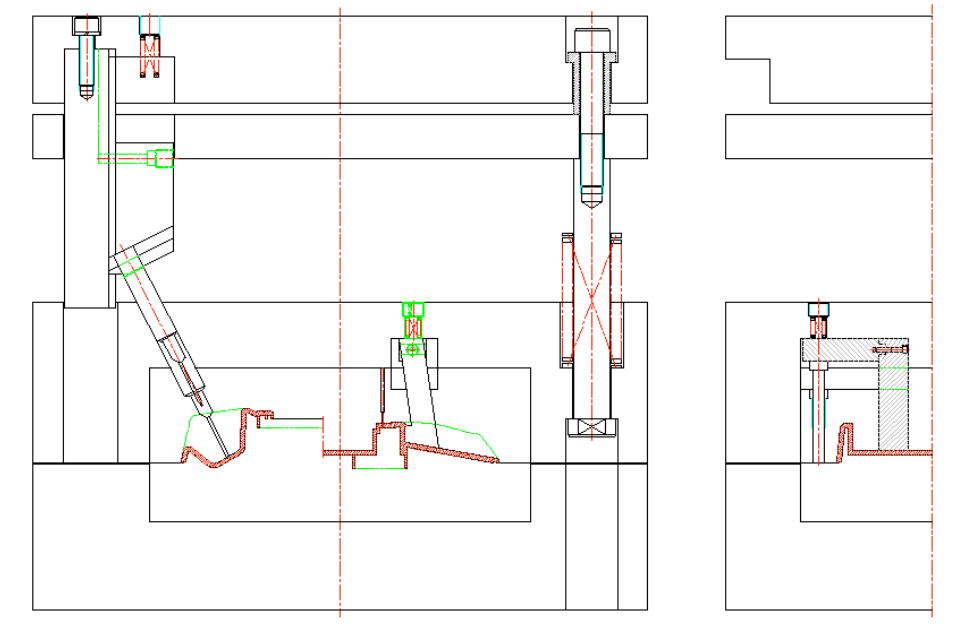
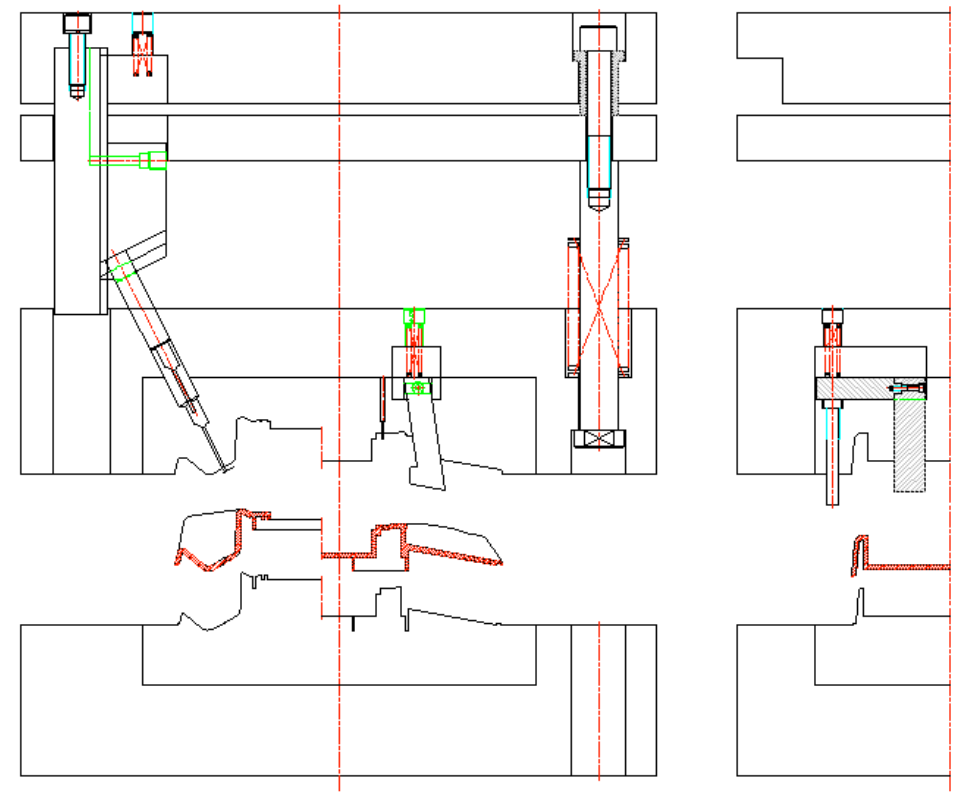
Полость взрывного слайдера
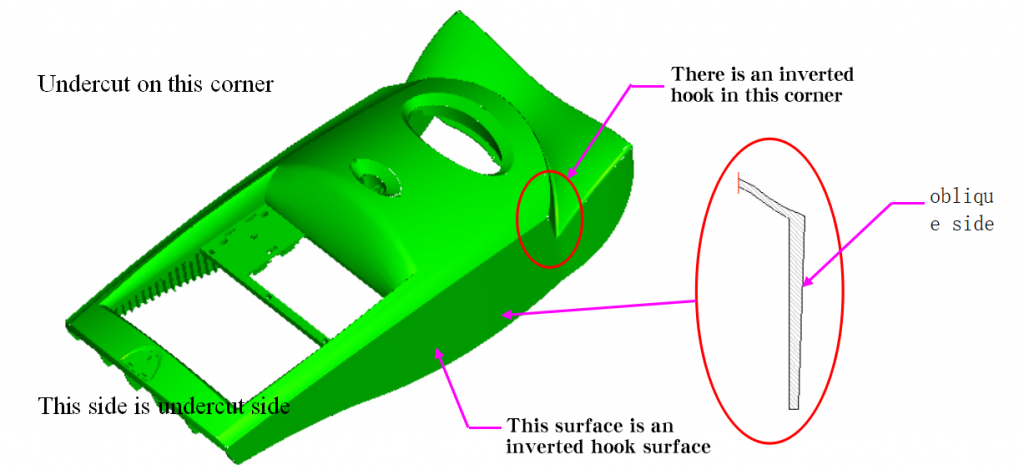
ситуации применения взрывозащитного блока
Как правило, формовка осуществляется со стороны полости и с использованием большой площади формовки ползуна, особенно при использовании ползуна, когда сторона полости очень глубокая.
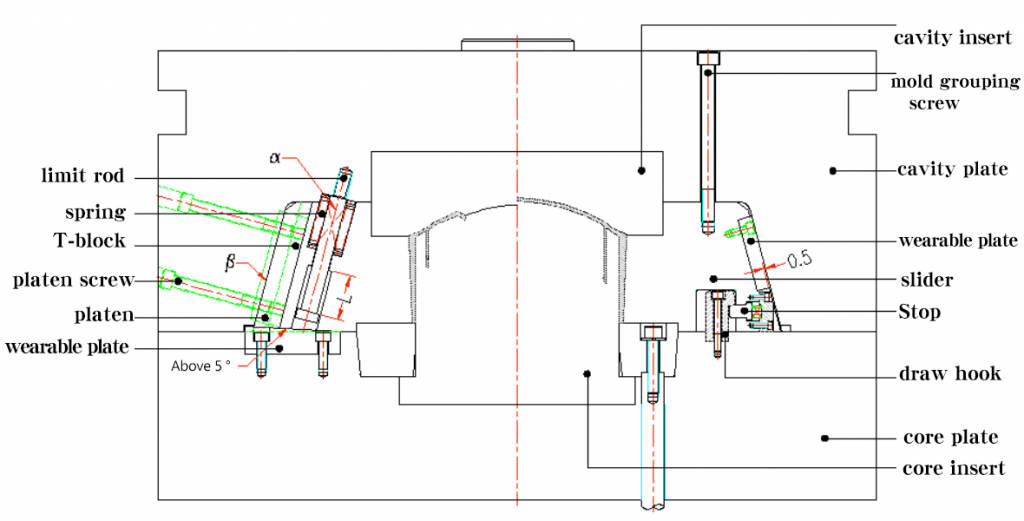
Взрывной слайдер, как показано на картинке ниже:
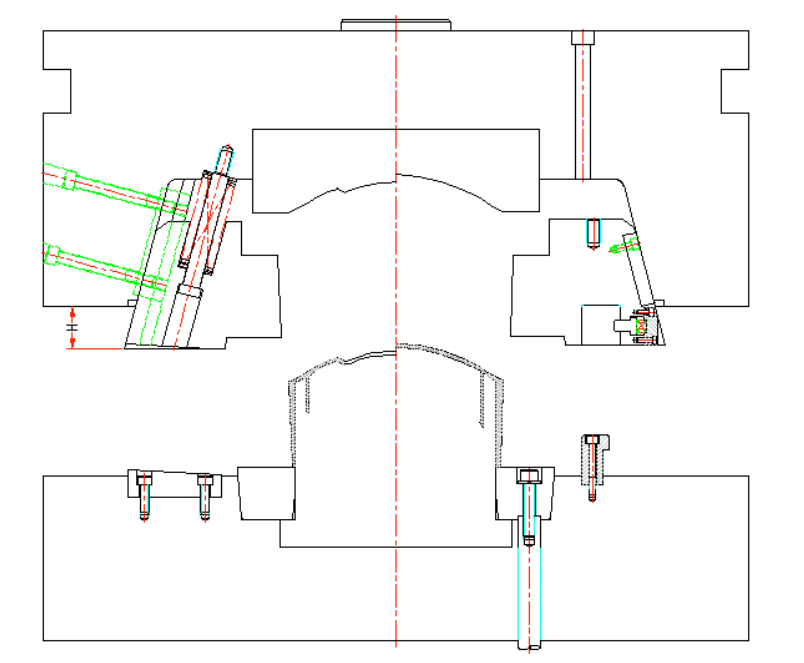
Состояние открытия формы:
Расчет удара:
На фото ниже показано:
S = L * sinβ (β - угол Т-образной канавки; L - ход вдоль Т-образной канавки; S - расстояние горизонтального перемещения ползунка).
H = L*cosβ (H — вертикальное расстояние между блоками слайда)
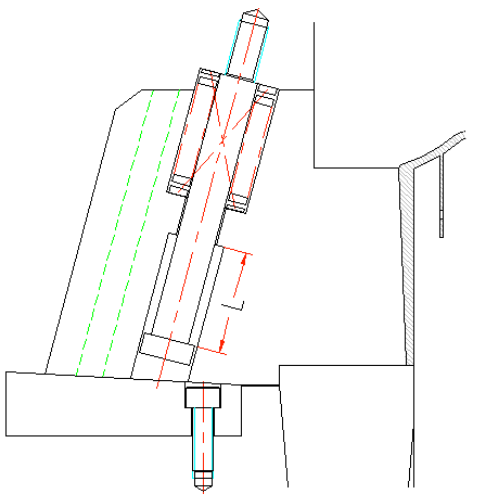
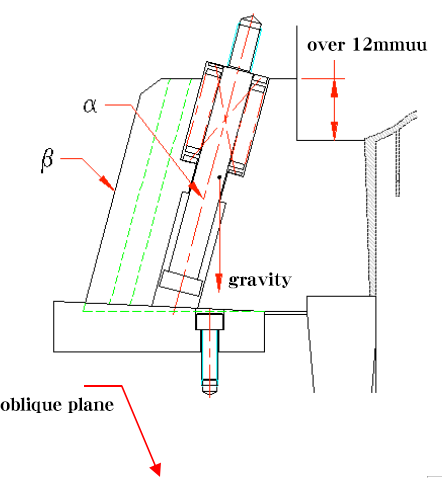
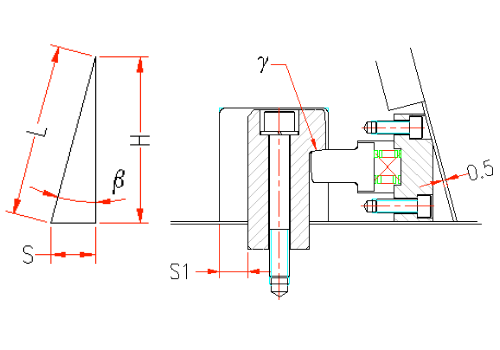
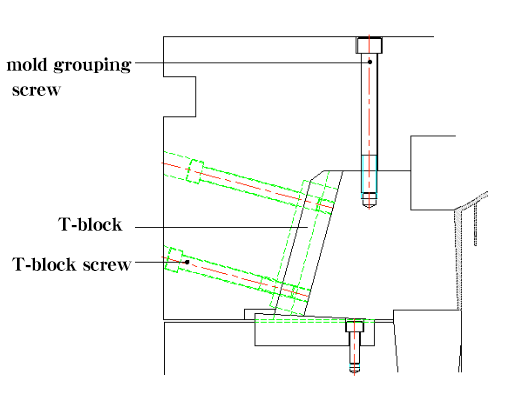
Рекомендации по проектированию и предупреждения о взрывозащищенных задвижках.
Как показано на картинке справа:
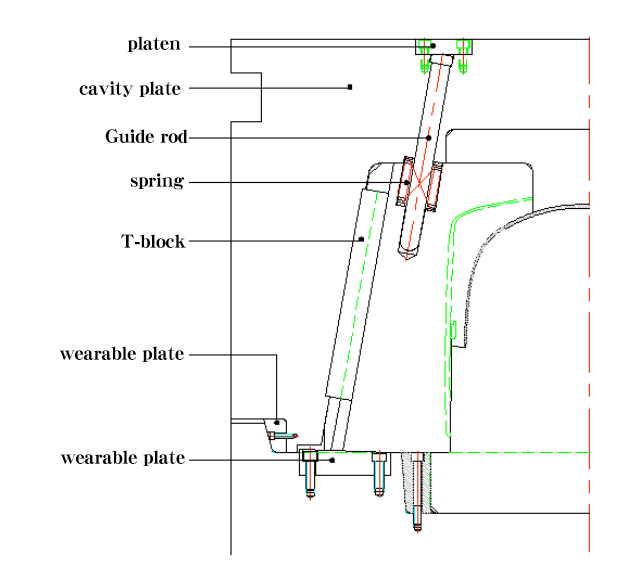
а. Нижняя износостойкая пластина должна иметь скос для уменьшения потерь между направляющим блоком и основной пластиной, обычно это 1.5˚~3˚, место сборки должно находиться на 3/4 от центра тяжести направляющего блока.
b.S1>S (S – расстояние горизонтального перемещения блока скольжения)
c. Износостойкая пластина на задней стороне блока скольжения должна быть на 0.5 мм выше задней части блока скольжения.
т. е. Угол между блоком и захватным крюком γ > угла наклона носимой пластины.
f.β=α (β — угол Т-образной канавки; α — предельный угол стержня)
g. Т-образный блок должен быть длиннее и на 10 мм выше, чем пластина с полостью.
h. Головка скользящего блока должна иметь винт для матрицы, что облегчает группировку пресс-формы. Необходимо снимать пресс-форму при ее тестировании.
i. Винт крепления Т-образного блока должен быть расположен вертикально относительно Т-образного блока.
j. Пружина в головке должна учитывать вес скользящего блока.
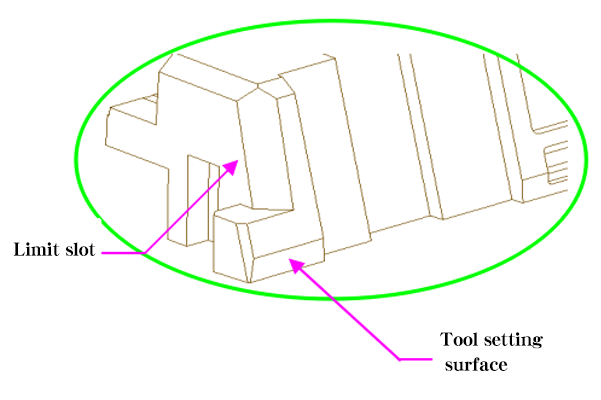
k. Задняя часть направляющей блока должна быть плоскостью установки инструмента.
l. Обе боковые поверхности направляющего блока должны иметь ограничительную канавку.
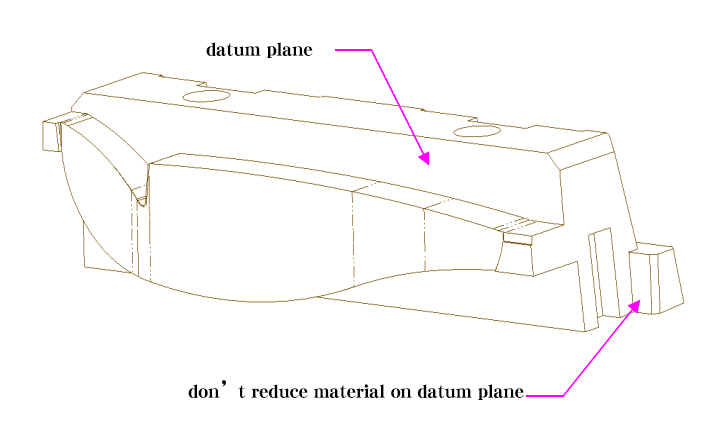
м. Головка скользящего блока должна иметь базовую плоскость для удобства группировки пресс-форм. Уровень технологического основания обычно превышает 8 мм.
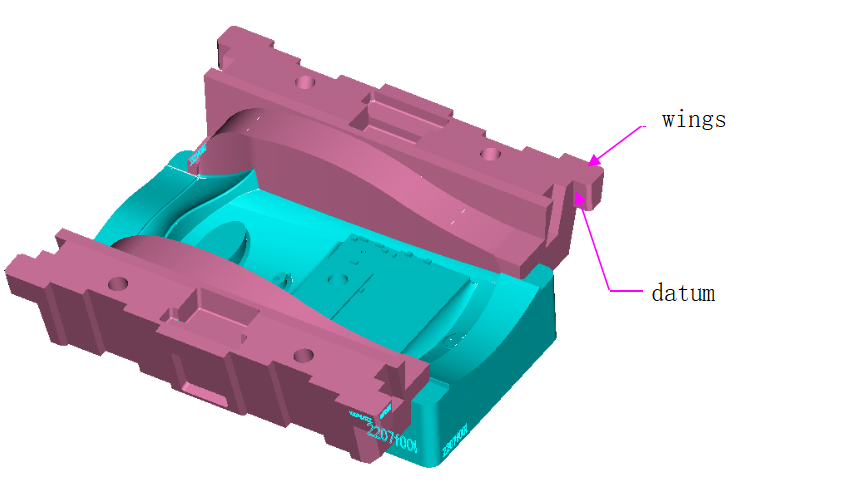
n. Взрывной скользящий блок должен иметь выступ (крылышки для фиксации) для удобства группировки форм, а также необходим базовый уровень (нельзя уменьшать количество материала).
Место сборки зависит от положения центра тяжести направляющего блока.
Что можно и чего нельзя делать при использовании сверхглубокого взрывного затвора
Направляющий стержень должен быть собран из пластины полости.
а) Полость пресс-формы должна быть встроена в основную плиту, чтобы избежать ее отрыва от стенок пресс-формы и повысить ее прочность.
b. На выступающей стороне полости необходимы износостойкие пластины, предотвращающие царапины и облегчающие регулировку.
c. Остальные меры предосторожности такие же, как указано выше.
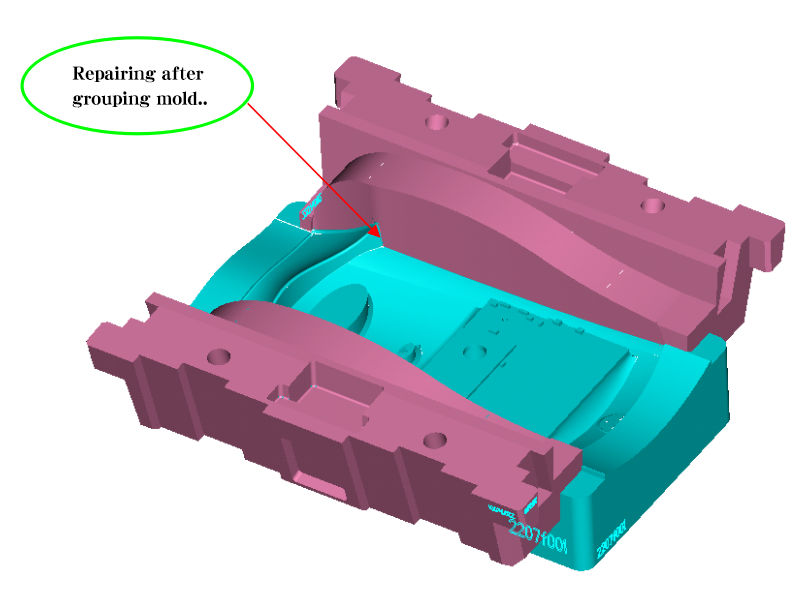
Вставьте штифт для извлечения внутрь ползунка.
Как правило, у изделий с толстыми и глубокими стенками имеется множество отверстий для выталкивания сердечника. Сила выталкивания сердечника велика, поэтому при перемещении направляющей пластины изделие может деформироваться или поцарапаться. Чтобы избежать этого, необходимо поместить выталкивающий штифт внутрь направляющей пластины, чтобы предотвратить деформацию или царапины.
А. Поместите выталкивающий штифт внутрь задвижки (пример 1).
B. Два распространенных способа установки выталкивающего штифта внутрь затворного блока, показанные ниже:
ползунок задержки
1. Сила натяжения при внешней нагрузке на изделие должна быть достаточной, чтобы избежать деформации.
2. Используйте ползунок задержки для принудительного извлечения из формы.
На рисунке ниже показана схема водопроводной трубы и задержки подачи воды:
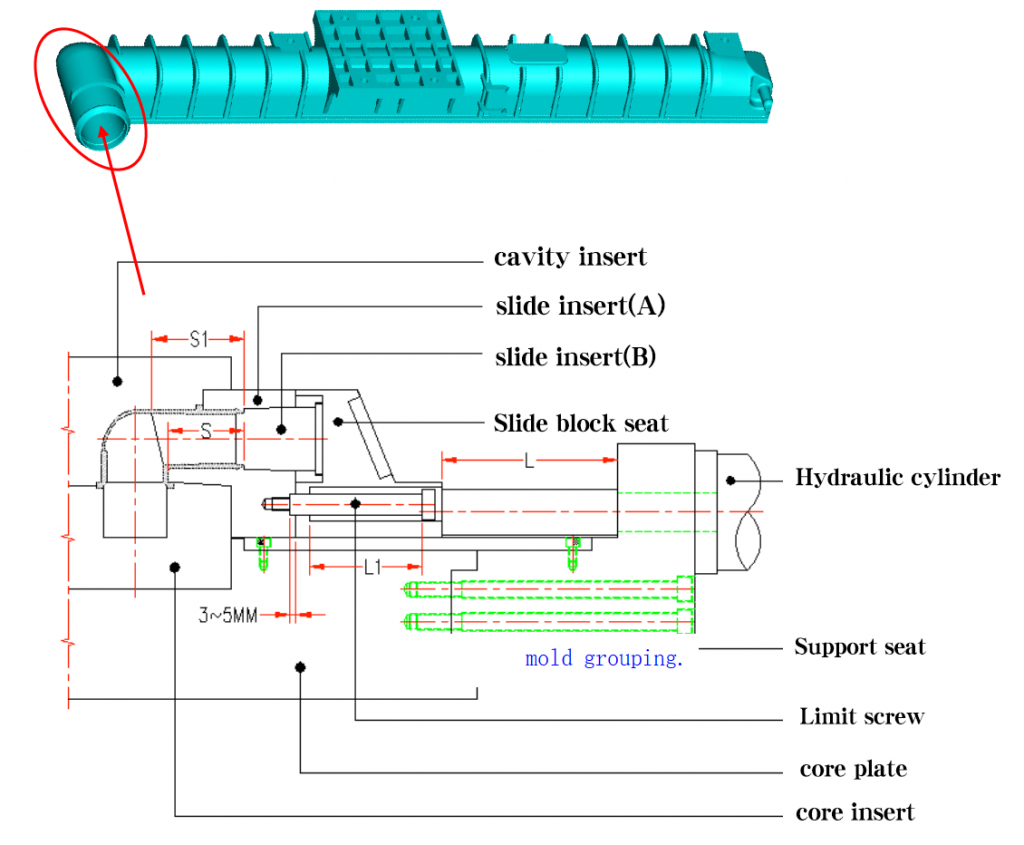
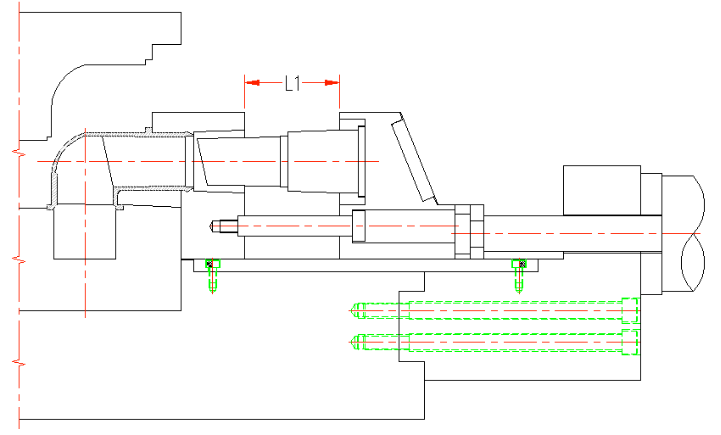
1-я форма
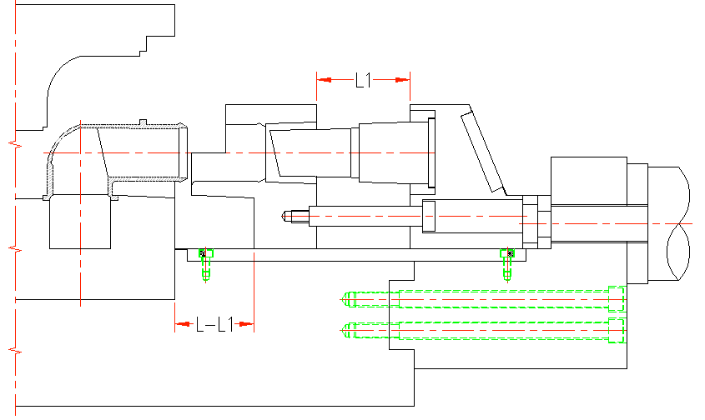
Завершённое состояние после второго вскрытия формы.
наклонный ползунок
1. Область применения наклонных направляющих. Обычно применяются в изделиях с направляющей конструкцией, при этом в конечном изделии также образуется подрез вдоль направления направляющей, что указывает на возможность применения наклонных направляющих.
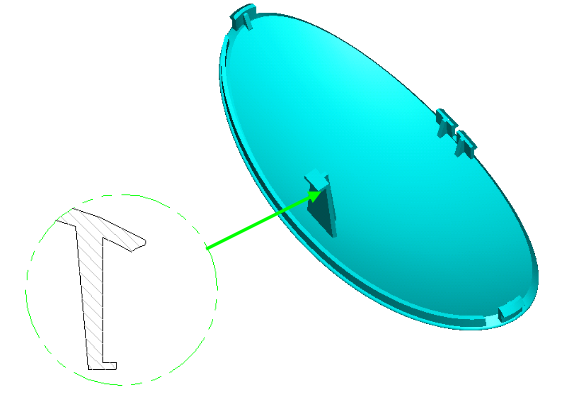
записки:
На рисунке справа показан типичный случай наклонного слайдера.
2. Диаграмма наклонного ползунка:
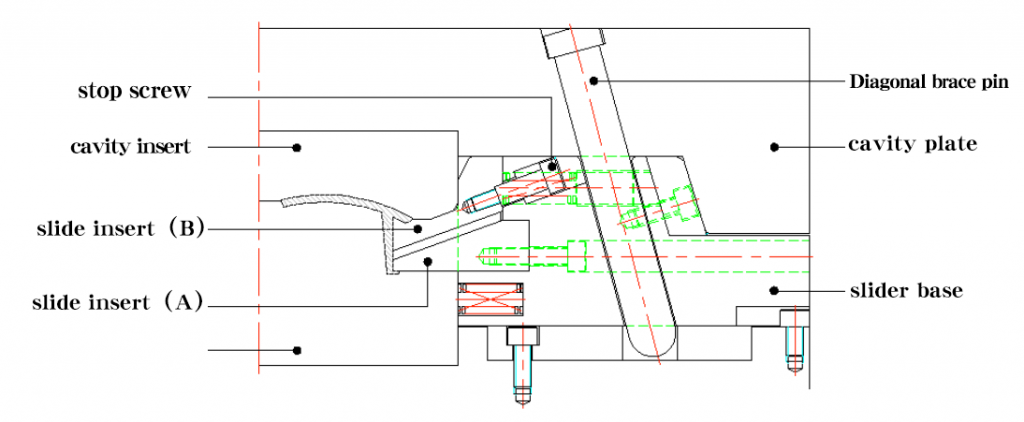
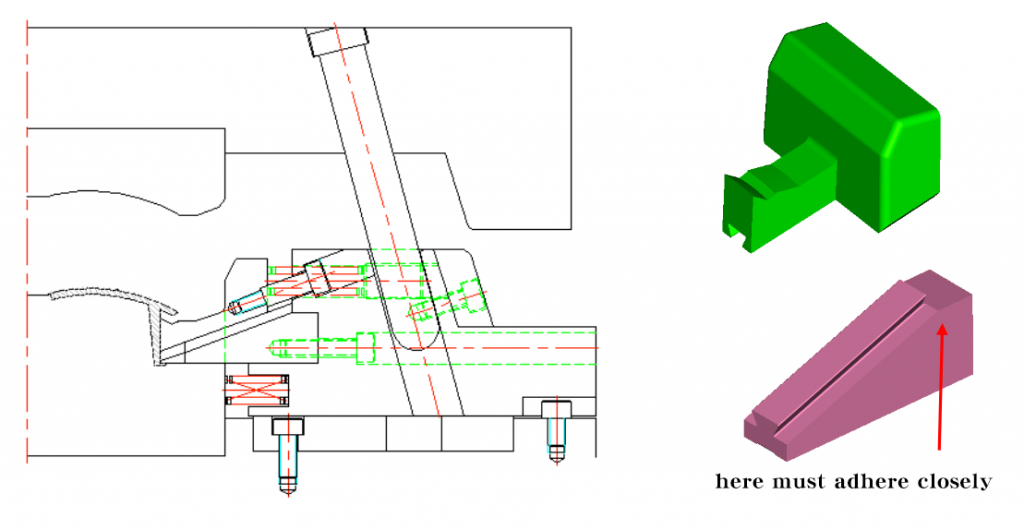
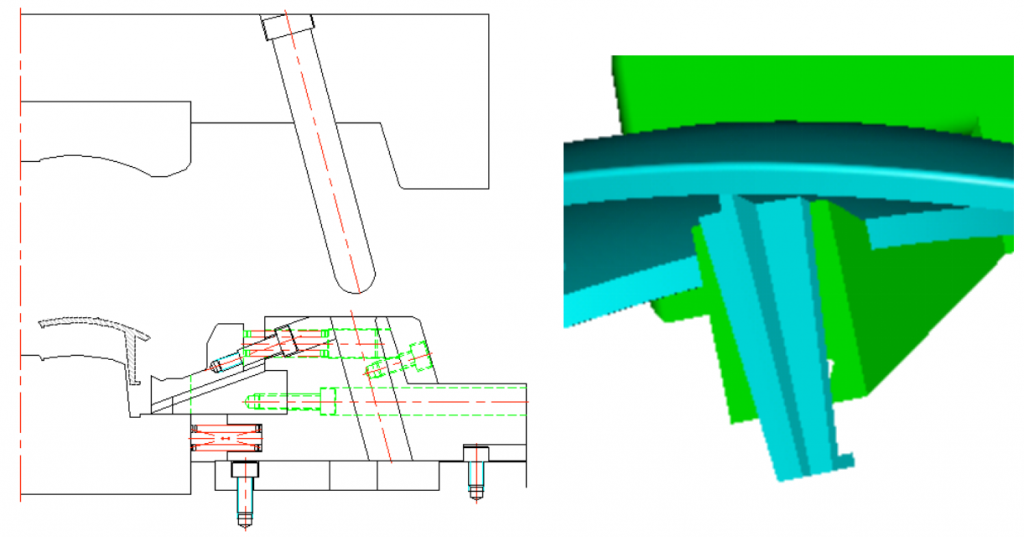
3. внутренний ползунок
(1) использовать форму босса (см. ниже)
Используйте диагональный штифт для крепления (как показано ниже).
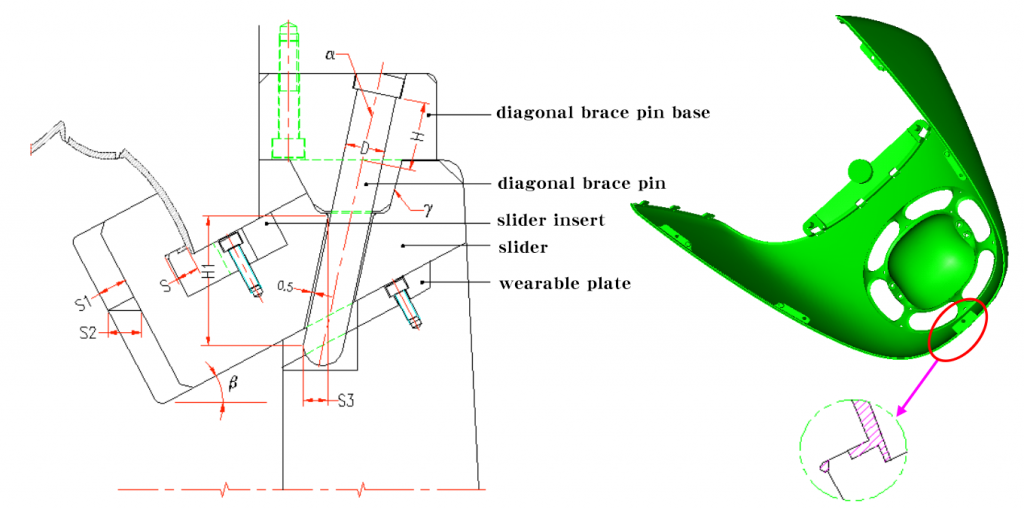
S1 = S + 1 мм сверху (S — расстояние подреза; S1 — расстояние перемещения ползунка)
S2 = S1/cosβ (S2 — горизонтальное расстояние ползунка; β — угол наклона ползунка)
S2=S3=(H1*sinα-0.5)/cosα (H1, относительная вертикальная высота; наклон штифта диагональной распорки ≦25)°
γ=α+2°~3°
H≧1.5D (D — диаметр штифта диагональной распорки; H — расстояние между штифтами диагональной распорки)
*Подробный расчет размеров (гиперссылка) - расчет наклонного ползунка*
Расчет силы вытягивания стержня и проверка прочности.
1. Расчет силы вытягивания керна
После охлаждения пластик сужается и укорачивается, включая сердечник матрицы и другие детали (например, наклонный наконечник, ползунок, вставку и т. д.). Поэтому необходимо учитывать прочность, возникающую при ударе конечного изделия о ползунок, а также напряженное состояние (см. рисунок справа).
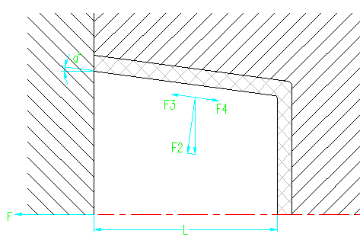
записки:
F = F4 * cosα - F3 * cosα = (F4 - F3) * cosα
F — сила натяжения сердечника (Н);
Боковая составляющая F3—F2 (N)
F4 — сопротивление вытягиванию сердечника (Н);
α — угол наклона при извлечении из формы. Поскольку α обычно мало, cosα = 1.
Это F=F4-F3
Но F2 = F1 - cosα
F3=F2tgα=F1cosα*tgα=F1*sinα
F4=F2*μ=μ-F1cosα
So F=F4-F3=μ*F1cosα-F1sinα=F1(μcosα-sinα)
F1 — прочность, заключенная внутри пластика (Н)
F2 — перпендикулярно положительному давлению на поверхности ядра (N)
μ — коэффициент трения между пластиком и сталью, обычно составляет около 0.2.
Пока F1=CLF.
Средняя окружность поперечного сечения сердцевины, заключенной в пластиковую оболочку.
L — расстояние от сердцевины до пластиковой части (см).
F0 — предел прочности на единицу площади, обычно 7.85–11.77 МПа.
А именно F=100CLF0(μcosα-sinα) (N)
2. Проверка диаметра наконечника диагональной распорки:
Диаметр наконечника диагональной распорки зависит от многих факторов, таких как наклон, длина и необходимое расстояние для извлечения из формы. Поэтому при проектировании необходимо корректировать и подбирать некоторые параметры для достижения наилучшего результата и обеспечения плавного перемещения ползунка. Формула расчета:
Примечание: P – максимальная изгибающая сила на коническом штифте.
L — изгибающий момент
P1 — сопротивление вытягиванию сердечника
H — расстояние от центра скважины для извлечения керна до точки А.
α° — угол наклона конического штифта
P2 — усилие раскрытия пресс-формы
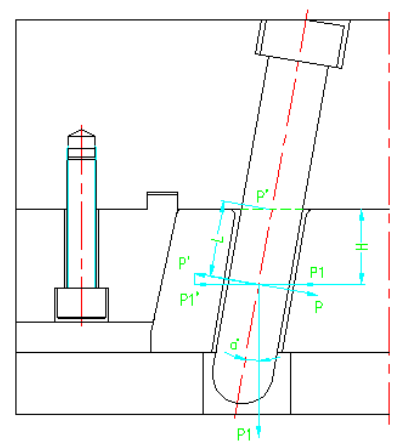
Из фотографии мы знаем:
P=P1/cosα (KN)
Кривая M = PL (KN)
Что такое M-кривая≦[σкривая]*W (KN)
а именно PL = [кривая σ]*W (KN)
W — коэффициент изгиба сечения
[Кривая σ] — допустимое изгибающее напряжение (для углеродистой стали — 13.7 кН/см² (137 МПа))
M-кривая — максимальный момент на коническом штифте.
Namely: W=(πd4/64)/(D/2)= πd3/32=0.1d3
0.1d3=pL/[σ]=PH/([σ]cosα)
0.1d3=pL/[σ]curve=PH/([σ]curve cosα)
D = 3 √(ph/0.1[σ]cosα (cm)
D = 3 √(ph/0.1[σ] curve cosα (cm)
3. Проверка размеров секции вытяжного блока.
Размеры сечения блока для проверки совпадают с размерами, необходимыми для расчета наконечника диагональной распорки. Необходимо изменить только последний шаг. Формула:
W=bh 2 /b
Когда b=2/3h, W=h 3 /9
h 3 /9=pL/[σ] кривая =PH/([σ] кривая cosα)
H = 3 √9PH/([σ] кривая cosα) (см)
Когда b=h, W=H 3 /b]
H = 3 √(6ph/[σ] curve*cosα) (см)
h — длинная сторона участка тягового блока (см)
b — короткая сторона участка тягового блока (см)
БОЛЬШЕ БОЛГ
Категории
Попробуйте GREFEE прямо сейчас, бесплатно!
Мы обеспечиваем конфиденциальность и безопасность загруженных вами файлов.